
Жез плитасы, шина, стержень, тилке, түтүк жана иштетилген тетиктер үчүн жөнөтүүгө чейинки жана кирүүчү текшерүү боюнча практикалык колдонмо
Жарыяланган күнү: 2026-жылдын 30-августу
Автор: Ху Янвэй, Cymber Metal техникалык эксперти
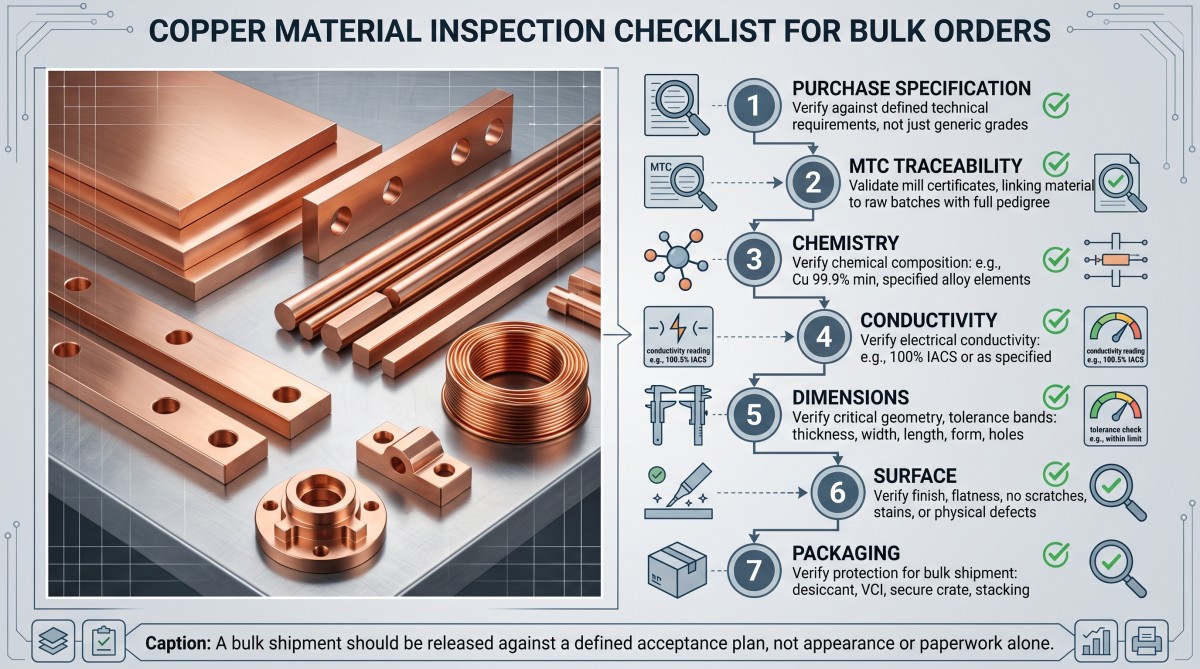
Жүк жаркыраган жез беттери жана таза материал сертификаты менен келиши мүмкүн, бирок ошол эле учурда туура эмес температура, аралаш партиялар, начар көзөмөлдөө же чогултууга туура келбеген өлчөмдөр камтылышы мүмкүн.
Мына ушул жагы ыңгайсыздык жарататжез материалын текшерүүБир дагы документ бүтүндөй буйрутманы тастыктабайт. MTC өндүрүш партиясынын химиясын жана өткөргүчтүгүн билдириши мүмкүн; ал ар бир плита жалпак экенин, ар бир шина тешиги ордунда экенин, ар бир катушканын чети таза экенин же ар бир таңгак океан жүк ташууларына туруштук берерин далилдебейт.
Сатып алуучулар кээде бир аз акыны үнөмдөө үчүн текшерүү этабын алып салышат, андан кийин сорттоо, алмаштыруу өндүрүшү, аба аркылуу жүк ташуу жана линиянын үзгүлтүккө учурашы үчүн төлөшөт. Үнөмдөө сатып алуу заказында көрсөтүлөт. Мүчүлүштүк жалпы конуу баасына жазылат.
Материалдык жана продуктунун формасы жөнүндө маалымат алуу үчүн Cymber Metal's компаниясынан баштаңызтаза жез материалдарыдиапазону. Андан кийин буйрутмага тиешелүү кабыл алуу планы чыныгы ишти аткарсын.
Тез жооп: Сатып алуучулар жөнөтүүдөн мурун эмнени ырасташы керек?
Көп сандаган жезге буйрутма берүүдөн мурун, анын так эритмесин, продуктунун формасын, температурасын, жөнгө салуучу стандартын жана басылышын, чийменин редакциясын, MTC түрүн, өндүрүш партиясынын көзөмөлдөнүшүн, химиялык курамын, өткөрүмдүүлүгүн же каршылык көрсөтүү талабын, механикалык касиеттерин, өлчөмдүү чыдамкайлыктарын, беттик критерийлерин, каптоо талаптарын, үлгү алуу планын, таңгактоо ыкмасын жана дал келбестик процедурасын ырастаңыз.
Ар бир мүнөздөмө үчүн сыноо ыкмасын, аспапты, үлгүнүн жайгашкан жерин, үлгүнүн өлчөмүн, кабыл алуу чегин жана талап кылынган жазууну көрсөтүңүз.
"Жез" үчүн универсалдуу өткөрүү чеги жок. C10100 пластинасы, C10200 шина, C11000 стержени, C12200 түтүгү жана никель менен капталган иштетилген контакт ар кандай стандарттарды, сыноолорду жана далилдерди талап кылышы мүмкүн.
Жез материалын текшерүү сатып алуунун спецификациясынан башталат
Текшерүү күмөндүү сатып алуу буйругун оңдой албайт. Ал күмөндүү маалыматты металл өндүрүлгөндөн кийин гана ачыкка чыгара алат.
Өндүрүш башталганга чейин келишимдик артыкчылык тартибин аныктаңыз. Бир иштей турган түзүм:
Кол коюлган сатып алуу спецификациясы жана бекитилген чийме -> сатып алуу заказы -> чакырылган продукт стандарты жана басылышы -> бекитилген жеткирүүчүнүн документтери.
Бул ырааттуулук универсалдуу юридикалык эреже эмес, мисал болуп саналат. Сатып алуучу жана жеткирүүчү чыныгы артыкчылык боюнча макулдашышы керек. Болбосо, чийме бир калыңдыкка чыдамдуулукту талап кылышы мүмкүн, ал эми аталган продукт стандарты башкасына жол берет жана эки тарап тең буйрутманы аткарганын айта алышат.
Сатып алуунун спецификациясы төмөнкүлөрдү токтотушу керек:
- Так UNS, EN, JIS, GB же башка эритме белгиси
- Продукциянын түрү: пластина, барак, тилке, шина, стержень, штанга, зым, түтүк же иштетилген бөлүк
- Стандартты жана басылманы башкаруу
- Температура же материалдык абал
- Чийменин номери, кайра карап чыгуу, бирдиктер жана маалыматтар системасы
- Минималдуу өткөрүмдүүлүк же максималдуу каршылык
- Механикалык касиеттерге коюлган талаптар
- Өлчөмдүү толеранттуулуктар жана сапаттык мүнөздөмөлөр
- Беттик жана каптоону кабыл алуу критерийлери
- Керектүү сертификат жана текшерүү отчетунун түрү
- Өндүрүш партиясынын аныктамасы жана үлгү алуу планы
- Таңгактоо, этикеткалоо жана жүктү чыгаруу талаптары
"Сиз ASTM талаптарына жооп бере аласызбы?" деп гана сурай бербеңиз, кол коюлган буйрукта кайсы ASTM стандарты, кайсы чыгарылышы, кайсы продукт формасы, кайсы температура жана кандай кошумча талаптар көрсөтүлөрүн сураңыз.
Стандартты жез продуктунун формасына дал келтириңиз
Жетектөөчү стандарт эритмеге да, өндүрүлгөн формага да дал келиши керек. Электрдик максаттагы жез өзөктүү чийме материалы үчүн стандарт даяр шиналарды автоматтык түрдө квалификациялай албайт, ал эми чийки заттын стандарты CNC тешиктеринин абалын беките албайт.
ASTM B152/B152M, EN 1652 же JIS H3100 белгилүү бир барак, тилке, пластина же прокатталган буюмдарга тиешелүү болушу мүмкүн. Электрдик жалпак буюмдар EN 13599 сыяктуу өзгөчө стандартты талап кылышы мүмкүн.
ASTM B187/B187M стандарты белгилүү бир шина, стержень, штанга жана формадагы буюмдарга тиешелүү болушу мүмкүн. EN 13601 стандарты белгилүү бир электрдик максаттагы жез стержень, штанга жана зым буюмдарына тиешелүү. ASTM B49 стандарты электрдик максаттар үчүн жез стержень чийме материалын камтыйт; ал универсалдуу даяр стержень стандарты эмес.
ASTM B75/B75M жалпы тигишсиз жез түтүккө, ASTM B88 белгилүү бир суу түтүккө жана ASTM B280 белгилүү бир кондиционер же муздаткыч түтүккө колдонулушу мүмкүн. Бул стандарттар бири-бирин алмаштырбайт.
Иштетилген жез тетиктери чийки заттын стандартын, ошондой эле бекитилген даяр тетиктин чиймесин, GD&T системасын жана каптоону же беттин спецификациясын талап кылат. Чийки заттын шайкештиги даяр тешиктин үлгүсүнүн, жиптин, пломбалоочу беттин же дата байланышынын шайкештигин далилдебейт.
Бул айырмачылык кайра карап чыгууда маанилүүжез плита жана барактын варианттарышина, стержень же түтүк талаптарына каршы. Окшош химия бирдей толеранттуулуктарды, сыноо жайларын же текшерүү жазууларын түзбөйт.
ASTM, EN, JIS жана GB белгилер да автоматтык түрдө эквиваленттүү эмес. Соода аталышын же номиналдык жез пайызын дал келтирүү жетишсиз. Химиялык курамы, температурасы, механикалык касиеттери, өткөрүмдүүлүгү, өлчөмдөрү жана сыноо эрежелери шайкеш келиши керек.
Ошол эле эскертүү жезге, колого, CuCrZrге, мельхиор жана бериллий жезине да тиешелүү. Ар бир жез эритмесине таза жез текшерүү шартын таңуулоого болбойт.
MTC жана физикалык лотту бирге текшериңиз
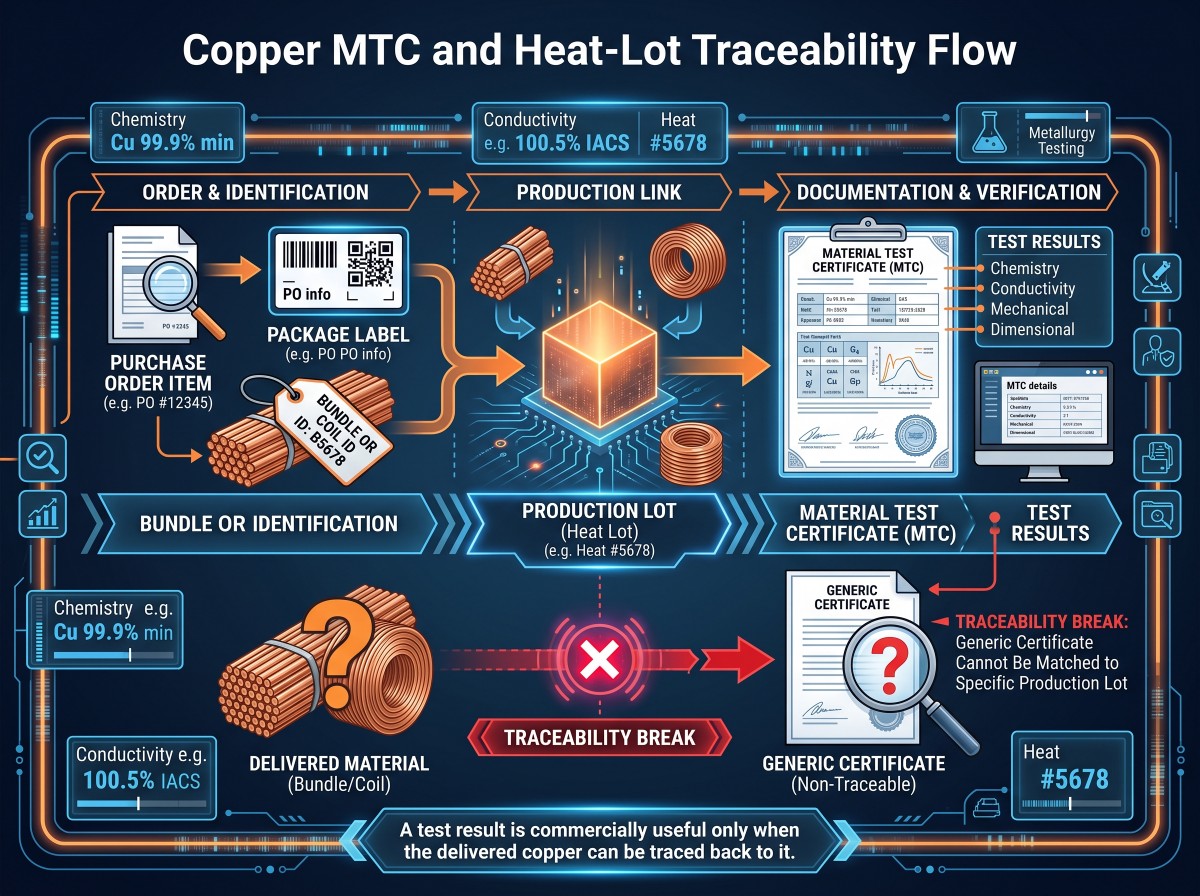
MTC жеткирилген жез ошол документте көрсөтүлгөн натыйжаларга байланыштуу болгондо гана пайдалуу.
Тиешелүү буйрутмалар үчүн сатып алуучулар көбүнчө EN 10204 3.1 типтеги текшерүү сертификатын сурашат. 3.1 типтеги сертификат өндүрүүчүнүн өндүрүш бөлүмүнөн көз карандысыз ыйгарым укуктуу текшерүү өкүлү тарабынан текшерилет. Бул автоматтык түрдө үчүнчү тараптын сертификаты эмес.
3.2-типтеги текшерүү өндүрүүчүнүн ыйгарым укуктуу өкүлү жана сатып алуучунун ыйгарым укуктуу өкүлү же тиешелүү түрдө расмий түрдө дайындалган инспектор тарабынан кошумча текшерүүнү талап кылат.
SGS же башка текшерүү компаниясынын жүк ташууга чейинки текшерүүсү 3.1-типтеги сертификатты автоматтык түрдө 3.2-типке айландырбайт. "SGS отчету", "COA", "шайкештик сертификаты" жана "MTC" бири-бирин алмаштыруучу документтер эмес.
Төмөнкү MTC талааларын текшериңиз:
- Өндүрүүчү жана чыныгы өндүрүш орду
- Сатып алуучунун заказы жана товардын шилтемеси
- Так баалоо жана белгилөө системасы
- Продукциянын формасы, өлчөмдөрү жана темпераменти
- Стандартты жана басылманы башкаруу
- Жылуулук, куюу, партия, катушка же өндүрүш партиясынын идентификатору
- Химиянын чыныгы жыйынтыктары, көчүрүлгөн спецификация чектөөлөрү гана эмес
- Талап кылынган механикалык жана электрдик натыйжалар
- Сыноо ыкмалары, бирдиктери жана шилтеме температурасы
- Сертификатта көрсөтүлгөн сан же салмак
- Ыйгарым укуктуу кол тамга же электрондук валидация
- MTC, таңгак этикеткалары жана материалдык маркалоолордун ортосундагы кат алышуулар
Байкоо жүргүзүү чынжыры үзгүлтүксүз бойдон калышы керек:
PO буюму -> таңгактын IDси -> бөлүктүн, катушканын же таңгактын IDси -> өндүрүш партиясы -> MTC сыноо жыйынтыктары.
Cymber Metal's сайтына сын-пикир калтырыңызсапат сертификаттары жана текшерүү документтерикомпания деңгээлиндеги тажрыйба катары. Заказды кабыл алуу дагы эле өндүрүштүн чыныгы партиясы үчүн берилген документтерге жана физикалык белгилерге көз каранды.
Химия жана баалоону ырастоо
Химиялык текшерүү бир суроого жооп берет: үлгү алынган материал талап кылынган класстык спецификациянын химиялык чегине туура келеби?
Ал температураны, өткөргүчтүктү, өлчөмдөрдү, беттин абалын же ички бекемдикти далилдебейт.
«Жогорку тазалыктагы жездин» бирдиктүү келишимдик аныктамасы жок. C10100, C10200, C11000 жана C12200 ар кандай өндүрүш жана колдонуу божомолдору менен өзүнчө сорттор катары каралышы керек.
C10100 көбүнчө кычкылтексиз электрондук жез менен байланыштуу. C10200 көбүнчө кычкылтексиз жез катары аныкталат. C11000 - электролиттик катуу чайырлуу жез. C12200 - түтүк жана термикалык колдонмолордо кеңири колдонулган фосфор-деоксидделген жез.
Бул сүрөттөөлөр башкаруучу стандартты алмаштырбайт.
Мындай билдирүүCu >= 99,9%өз алдынча C10100, C10200 же C11000ди аныктай албайт. Ошондой эле, ал температура, электрдик мүнөздөмөлөр же продуктунун түрүнө карата чыдамдуулук жөнүндө эч нерсе айтпайт.
Аналитке жана талап кылынган концентрацияга ылайыктуу болгон учурда лабораториялык нымдуу химия, ICP-OES же башка валидацияланган ыкма колдонулушу мүмкүн. ASTM E478 жез эритмелеринин химиялык анализине тиешелүү болушу мүмкүн, ал эми ASTM E2575 инерттүү-газ эритмеси аркылуу кычкылтекти аныктоого тиешелүү болушу мүмкүн.
Колдо колдонулуучу XRF көптөгөн металл кошулмаларынын элементтерин скринингдөө үчүн пайдалуу. Ал өз алдынча кычкылтексиз жездеги ppm деңгээлиндеги кычкылтектин курамын далилдей албайт. Ал ошондой эле айрым жеңил элементтер үчүн алсыз жана көрсөткүчтөр каптоо, кычкылдануу, беттин булганышы же үлгүнүн начар даярдалышы менен бурмаланышы мүмкүн.
Эгерде XRF жана MTC макул болбосо, жабыркаган материалды карантинге коюңуз, анын партиясынын идентификациясын сактаңыз, үлгүнү сактоо документин түзүңүз жана макулдашылган аналитикалык ыкма менен квалификациялуу лабораторияны колдонуңуз. Баалуу материал боюнча талаш-тартышты эң оңой жеткиликтүү материалдагы бир гана үстүртөн окуу менен чечпеңиз.
RoHS жана REACH документтери кайрадан өзүнчө. Алар классты, өткөрүмдүүлүктү, температураны, өлчөмдөрдү же партиянын шайкештигин далилдебейт.
Өткөргүчтүктү аныкталган ыкма менен өлчөө
"Өткөргүчтүктөн өткөн" текшерүүнүн жыйынтыгы эмес. Колдонууга жарамдуу отчет кабыл алуу чегин, ыкмасын, шилтеме температурасын, сыноо жайгашкан жерин, аспаптын идентификациясын жана өлчөнгөн чыныгы маанини талап кылат.
20°C температурада 100% IACS шарттуу түрдө болжол менен 58,0 MS/m же 1,7241 микроом см-1 каршылыгына туура келет.
% IACS = өткөрүмдүүлүк MS/m / 58.0 x 100 менен
% IACS = 1.7241 / микроом см x 100 менен берилген каршылыгы
Бул теңдемелер ар бир жез продуктусу үчүн универсалдуу минимум түзбөйт. Талап кылынган өткөрүмдүүлүк маркасына, температурасына, формасына, иштетүү тарыхына жана талап кылынган спецификацияга жараша болот.
100% IACSке жакын маани C10100, C10200 же C11000 экенин бирден далилдей албайт. Өткөргүчтүк – бул бир касиет, классты аныктоо системасы эмес.
ASTM B193 же IEC 60468 тибиндеги ыкма өткөргүч материалдарынын каршылык же каршылыгын өлчөө үчүн тиешелүү болушу мүмкүн. ASTM E1004 тибиндеги куюн тогу сыноосу материалдын геометриясы, калыңдыгы, бети, калибрлөөсү жана жабдуулардын диапазону аны колдогондо ылайыктуу болушу мүмкүн.
Текшерүү планында төмөнкүлөр аныкталышы керек:
- Минималдуу өткөрүмдүүлүк же максималдуу каршылык
- Маалымат температурасы
- Сыноо ыкмасы жана температураны коррекциялоо
- Аспаптын модели, сериялык номери жана калибрлөө абалы
- Жылаңач, капталган, иштетилген же тегирмен менен сыналган бет
- Үлгүлөрдүн саны жана өлчөө жайлары
- Тегеректөө жана өтүү/өтпөө эрежеси чекке жакын
Каптоолор, ийрилик, оройлук, калыңдык, температура жана калибрлөө стандарттары куюн агымынын натыйжаларына таасир этиши мүмкүн. Макулдашылган үлгү алуу планында мүмкүн деп көрсөтүлбөсө, бир зонд көрсөткүчү бүтүндөй катушканы, түйүндү же өндүрүш партиясын көрсөтпөшү керек.
Кычкылтексиз өзөк жана шина долбоорлору үчүн тиешелүү көрсөтмөнү караңызкычкылтексиз жез таякчасын текшерүү стандарттары.
Өткөргүчтүк химиянын ордун баса албайт. Химия өткөргүчтүктүн ордун баса албайт. Экөөнү тең далилдөө үчүн бир ыңгайлуу тест суралганда, сатып алуучулар кыйынчылыкка туш болушат.
Температура жана механикалык касиеттерди текшерүү
Эки партия бирдей химияга жооп бериши мүмкүн жана ийүү, штамптоо, механикалык иштетүү же чогултуу учурунда ар кандай жүрүм-турум көрсөтүшү мүмкүн, анткени алардын темпи жана иштетүү тарыхы ар башка.
Зарыл болгон учурда, текшерүү планына ASTM E8/E8M же тиешелүү продукт стандарты боюнча созулууга туруктуулук, ийилүүгө туруктуулук жана узаруу; ASTM E18 боюнча Роквеллдин катуулук көрсөткүчү; ASTM E384 боюнча микроиндентациялык катуулук; ийилүүнү сыноо; дандын өлчөмүн баалоо; же башка шартка мүнөздүү текшерүү кириши мүмкүн.
Үлгүлөрдүн багытын, үлгү алуу ордун, калыңдыгын, өлчөөчү калибрдин узундугун, материалдын абалын, натыйжалардын чектерин жана кайра сыноо эрежелерин аныктаңыз.
Эгерде келишимде тандалган класс жана температура үчүн бул байланыш ачык көрсөтүлбөсө, катуулукту созулууга туруктуулукка айландырбаңыз. Конверсия диаграммасы көрсөтүлгөн сыноонун ордун баса албайт.
Дал ушул жерде арзан алмаштыруу кымбатка турат. Сатып алуучу химияны жактырат, чымырдуулукту текшерүүнү өткөрүп жиберет жана көйгөйдү шиналардын калыптоо учурунда жарылганда же тилке керектүү пружина реакциясын сактай албаганда гана аныктайт. Эритменин аталышы бузулган жок. Сатып алуунун аныктамасы бузулган.
Продукциянын формасы боюнча өлчөмдөрдү текшерүү
Өлчөмдүү текшерүү продуктуну иштетүү жана чогултуу ыкмасына ылайык жүргүзүлүшү керек.
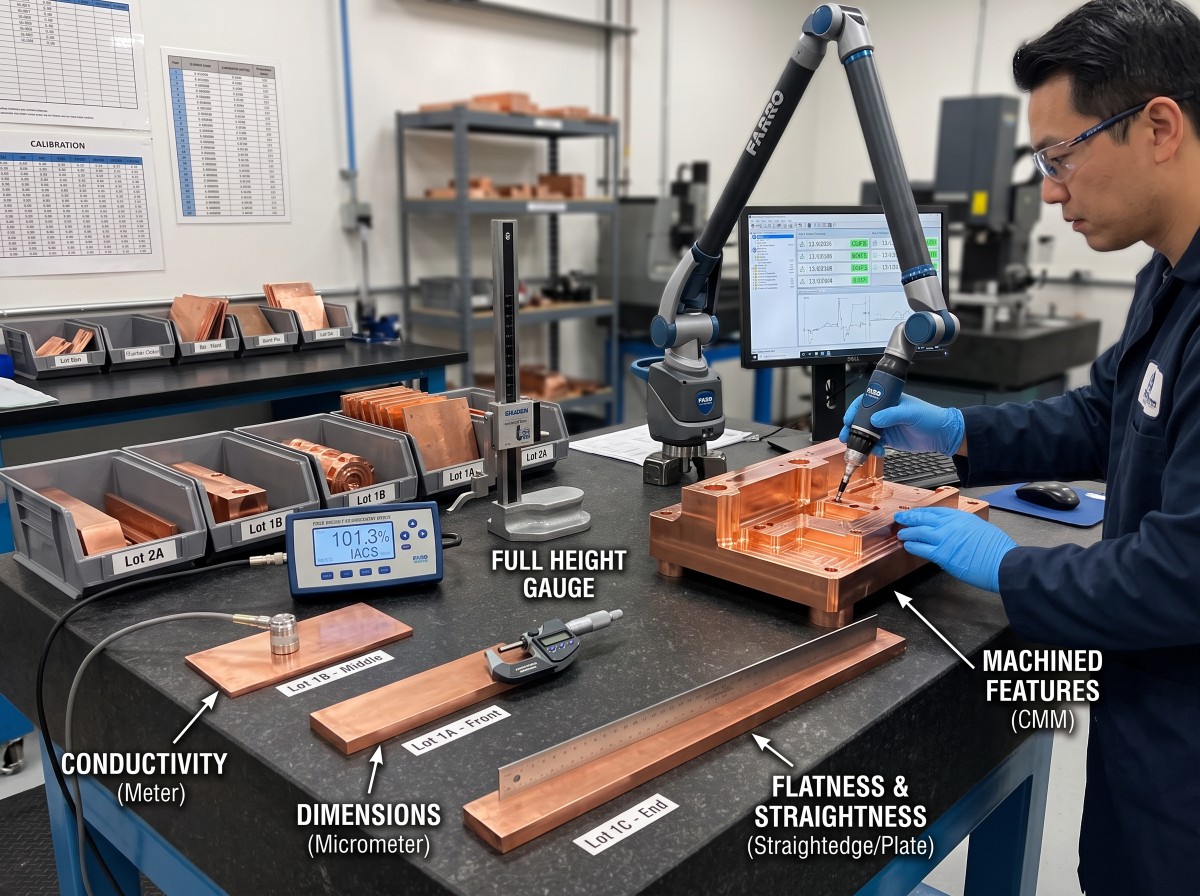
Пластиналар жана барактар үчүн калыңдыгын тиешелүү жерлерде, туурасын, узундугун, тегиздигин, четтеринин абалын жана тик бурчтуулугун текшериңиз. Бир бурчту өлчөө менен толук плитаны бекитүүгө болбойт.
Тилке жана катушка үчүн, катушканын туурасы боюнча жана ичиндеги калыңдыгын, туурасын, кесилишин, четинин бүктөлүшүн, катушканын ID/OD жана ороо багытын текшериңиз. Башынын, ортоңку жана куйруктун абалы маанилүү болушу мүмкүн.
Шина, стержень жана стержень үчүн кесилишти, туурасын жана калыңдыгын же диаметрин, түздүгүн, бурулушун, кесилген узундугун, учтун квадратын жана четинин радиусун текшериңиз. Кыска купон толук узундуктагы чогултуу талабын далилдей албайт.
Түтүк үчүн OD, дубалдын калыңдыгын, көрсөтүлгөн жерде ID, жумурткалыгын, түздүгүн, узундугун жана учунун абалын текшериңиз. OD жалгыз дубалдын минималдуу калыңдыгын далилдей албайт.
Иштетилген тетиктер үчүн өлчөмүн, абалын, профилин, тешик үлгүсүн, жиптерди, фаскаларды жана акыркы абалдын өлчөмдөрүн текшерүү үчүн бекитилген маалыматтар системасын колдонуңуз. Чийки зат MTC CNC геометриясын беките албайт.
Өлчөө шартын көрсөтүңүз. Тегиздик таянычтан жана чектөөдөн көз каранды. Түздүк калибрдин узундугуна жана эркин абалдагы таянычтан көз каранды. Капталган шина капталгандан кийин анын критикалык өлчөмүн текшерүүнү талап кылышы мүмкүн.
Көп сандаC11000 жез таякчасынын варианттары, диаметри, түздүгү, кесилген узундугу, бети жана партия жазуулары дагы эле буйрутмага тиешелүү кабыл алуу чектөөлөрүн талап кылат.
Даананын санын, таза салмагын, брутто салмагын жана эсеп-фактуранын негизин салыштырыңыз. Эгерде теориялык салмак колдонулса, номиналдык өлчөмдөрдү жана тыгыздыктын негизин макулдашыңыз. Эгерде чыныгы салмак колдонулса, масштабды калибрлөөнү жана тегеректөөнү аныктаңыз.
Беттик талаптарды өлчөнө турган критерийлерге айландырыңыз
"Жакшы бет", "фрезервдик тазалоо" жана "чийиктердин жоктугу" талаш-тартыштарды жаратат. Алар инспекторго эмнеден баш тартуу керектигин айтышпайт.
Продукцияга жана колдонулушка жараша, чийиктердин, оюктардын, чуңкурлардын, кычкылдардын, суу тактарынын, түсүнүн өзгөрүшүнүн, тоголок издеринин, калыптын сызыктарынын, бүктөмдөрдүн, ламинация белгилеринин, четинин бүктөмдөрүнүн, четинин жаракаларынын, сызыктардын, майдын, манжа издеринин, кирдеген булгануулардын жана шайкеш келбеген коргоочу калдыктардын өлчөнүүчү чектерин аныктаңыз.
Маанилүү беттерди классификациялаңыз. Шиналардын тийүүчү бети, ширетүүчү бети, герметикалык бети жана жашыруун арткы бети бирдей косметикалык кабыл алуу эрежесин талап кылбайт.
Эгерде сырткы көрүнүш маанилүү болсо, текшерүү жарыктандыруусун, көрүү аралыгын, маанилүү зоналарды жана бекитилген чеги үлгүсүн көрсөтүңүз. Функционалдык кемчиликтер мүмкүн болгон жерде сандык чектөөлөрдү же көзөмөлдөнгөн процедураны колдонушу керек.
Деңиз жүк ташуу учурунда жезди коргогон убактылуу май кийинчерээк каптоого, ширетүүгө, ширетүүгө же электрдик байланышка тоскоол болушу мүмкүн. Бетти текшерүүдө материалдын кутучанын ичинде кандай көрүнгөнүн гана эмес, андан кийинки процессти да эске алуу керек.
Тобокелдик актаганда гана NDT жана атайын тесттерди көрсөтүңүз
Ар бир жез заказы үчүн бузбай турган сыноо жана бузбай турган атайын сыноолор автоматтык түрдө талап кылынбайт.
ASTM E243 стандартына ылайык, белгилүү бир жез же жез эритмесинен жасалган түтүккө куюлган агымдуу токту текшерүү тиешелүү болушу мүмкүн. ASTM E1417/E1417M стандартына ылайык, суюктуктун сиңүүчү сыноосу ылайыктуу даяр тетиктерде беттин үзүлүшүн аныкташы мүмкүн. Оор пластина, тилке, сокмо же бириктирилген буюмдар үчүн продуктка тиешелүү процедуранын алкагында ультраүндүү сыноо жүргүзүлүшү мүмкүн.
Гидростатикалык же пневматикалык агып кетүү сыноолору белгилүү бир түтүктөр же агып чыгуучу түзүлүштөр үчүн талап кылынышы мүмкүн. ASTM B577 ыкмалары кычкылтексиз же деоксидденген жездин айрым талаптары үчүн жез-кычкылы же суутек морттугуна байланыштуу сыноолорго тиешелүү болушу мүмкүн. Бул ыкмалар жана кадимки металлографиялык кесүү үлгүнү жеп коюшу же зыян келтириши мүмкүн жана аларды деструктивдүү атайын сыноо катары кароо керек.
Магниттик бөлүкчөлөрдү текшерүү кадимки ферромагниттик эмес жез буюмдары үчүн ылайыктуу эмес.
"100% NDT өттү" деген сөздүн мааниси жок, эгерде отчетто ыкма, жазуу жүзүндөгү жол-жобо, текшерүүнүн камтылышы, калибрлөөнүн негизи, оператордун квалификациясы жана кабыл алуу критерийлери көрсөтүлбөсө.
Каптоону өзүнчө процесс катары текшериңиз
Жезден жасалган субстраттын өтүшү жалатылган компоненттин өтүшүнө кепилдик бербейт. Калай, никель жана күмүш башка материалды, башка процессти жана башка бузулуу режимин киргизет.
ASTM B545 электроддук чөктүрүлгөн калайга, ASTM B689 инженердик никель каптоолоруна жана ASTM B700 электроддук чөктүрүлгөн күмүшкө тиешелүү болушу мүмкүн. ASTM B568 тиешелүү XRF каптоо калыңдыгын өлчөө үчүн колдонулушу мүмкүн, ал эми ASTM B504 кулонометриялык калыңдыкты өлчөө үчүн колдонулушу мүмкүн.
Чиймеде жана заказ берүүдө каптоо материалы, чөктүрүү процесси, минималдуу жергиликтүү же орточо калыңдыгы, өлчөө жерлери, адгезия ыкмасы, тешиктүүлүк же үзгүлтүксүздүк талабы, сырткы көрүнүш чектөөлөрү, четин жана тешикти жабуу, контакттык аймакты маскалоо, ширетүүгө жөндөмдүүлүк жана өлчөмдөрдүн чектөөлөрү каптоого чейин же андан кийин колдонулабы же жокпу аныкталышы керек.
Эң оңой тегиз беттеги бир XRF көрсөткүчү бүтүндөй шина тилкесинин үстүнө бирдей каптоону далилдебейт. Ийрилик, субстраттын курамы, эталондук стандарттар, көп катмарлуу каптоо жана четтеринен алыстык натыйжаны өзгөртүшү мүмкүн.
Cymber Metal'sжабдуулар жана текшерүү мүмкүнчүлүгүбаракча иштетүү жана текшерүү боюнча талкуулар үчүн негиз берет. Чыныгы заказ дагы эле аталган ыкмаларды, калибрленген жабдууларды жана партияга тиешелүү отчетторду талап кылат.
Коргонууга боло турган үлгү алуу планын түзүңүз
"10% текшерүү" - бул үлгү алуу планы эмес. Эмненин он пайызы: бөлүктөрү, катушкалары, боолору, жылытуулары, таңгактары же өлчөөлөрү?
Ар бир мүнөздөмө үчүн төмөнкүлөрдү аныктаңыз:
Талап | ыкма | аспап | партиянын аныктамасы | үлгүнүн көлөмү | кокустук тандоо ыкмасы | сыноо жайгашкан жер | кабыл алуу критерийи | жазуу | күбөнүн мааниси.
ISO 2859-1 атрибуттук үлгү алууну колдошу мүмкүн. ISO 3951 сериясынын тиешелүү бөлүгү, мисалы, ISO 3951-1 тиешелүү болгон жерде, өзгөрмөлүү үлгү алууну колдошу мүмкүн. Тараптар так тетик жана басылышы, партиянын көлөмү, текшерүү деңгээли, AQL, которуштуруу эрежелери жана кемчиликтердин классификациясы боюнча макулдашышы керек.
AQL 1.0 партиянын 1% гана кемчиликтүү экенине кепилдик бербейт. AQL – бул тандалган схеманын калган бөлүгү менен колдонулган үлгү алуу планынын параметри.
Ар бир таңгактын инсандыгын, санын, этикеткаларын жана көрүнүп турган ташуу бузулууларын текшериңиз. Кесепеттери негиздүү болгон учурда, шайкештиктин маанилүү же коопсуздуктун маанилүү мүнөздөмөлөрүн 100% текшерүүдөн өткөрүңүз. Спецификацияда аныкталган өндүрүш партиясы боюнча кыйратуучу химиялык жана механикалык үлгүлөрдү тандаңыз.
Үлгүлөр катушкалар, боо-боо, таңгактар жана өндүрүш ырааттуулугу боюнча бөлүштүрүлүшү керек. Жеткирүүчүгө таза, жеткиликтүү үстүнкү бөлүктөрүн гана тандоого жол бербеңиз.
Текшерүү планында бузулуу четке кагылууга алып келери, кайра үлгү алууга уруксат берилгени же 100% сорттоого алып келери көрсөтүлүшү керек. Алтын үлгү же биринчи кезектеги товардын өтүшү көп партиялык талаптардан бошотпойт.
Өндүрүшкө чейин үчүнчү тараптын текшерүүсүн аныктаңыз
Текшерүү органы жана анын чөйрөсү товарлар таңгакталгандан кийин эмес, өндүрүшкө чейин дайындалышы керек.
Коммерциялык жактан ылайыктуу болгон учурда, тиешелүү чөйрө үчүн ISO/IEC 17020 боюнча аккредитацияланган текшерүү органын жана талап кылынган сыноо ыкмасы үчүн ISO/IEC 17025 боюнча аккредитацияланган лабораторияны тандаңыз.
Пайдалуу сактоо пункттарына документтерди карап чыгуу, материалдын идентификациясын текшерүү, үлгүлөрдү кокусунан тандоо, деструктивдүү сыноолорду көрүү, өлчөмдүү жана беттик текшерүүлөр, санын текшерүү, таңгактоону текшерүү, калибрлөө жазууларын карап чыгуу жана дал келбестиктерди жоюу кирет.
Отчетто инспектор эмнеге күбө болгону, эмнеден үлгү алганы жана эмне документтерди карап чыкканы айырмаланып турушу керек.
Үчүнчү тараптын текшерүүсү текшерилбеген ар бир буюмдун шайкештигин далилдебейт. Ал жеткирүүчүнүн жоопкерчилигин өткөрүп бербейт жана эч качан жазылбаган кабыл алуу критерийлерин калыбына келтире албайт.
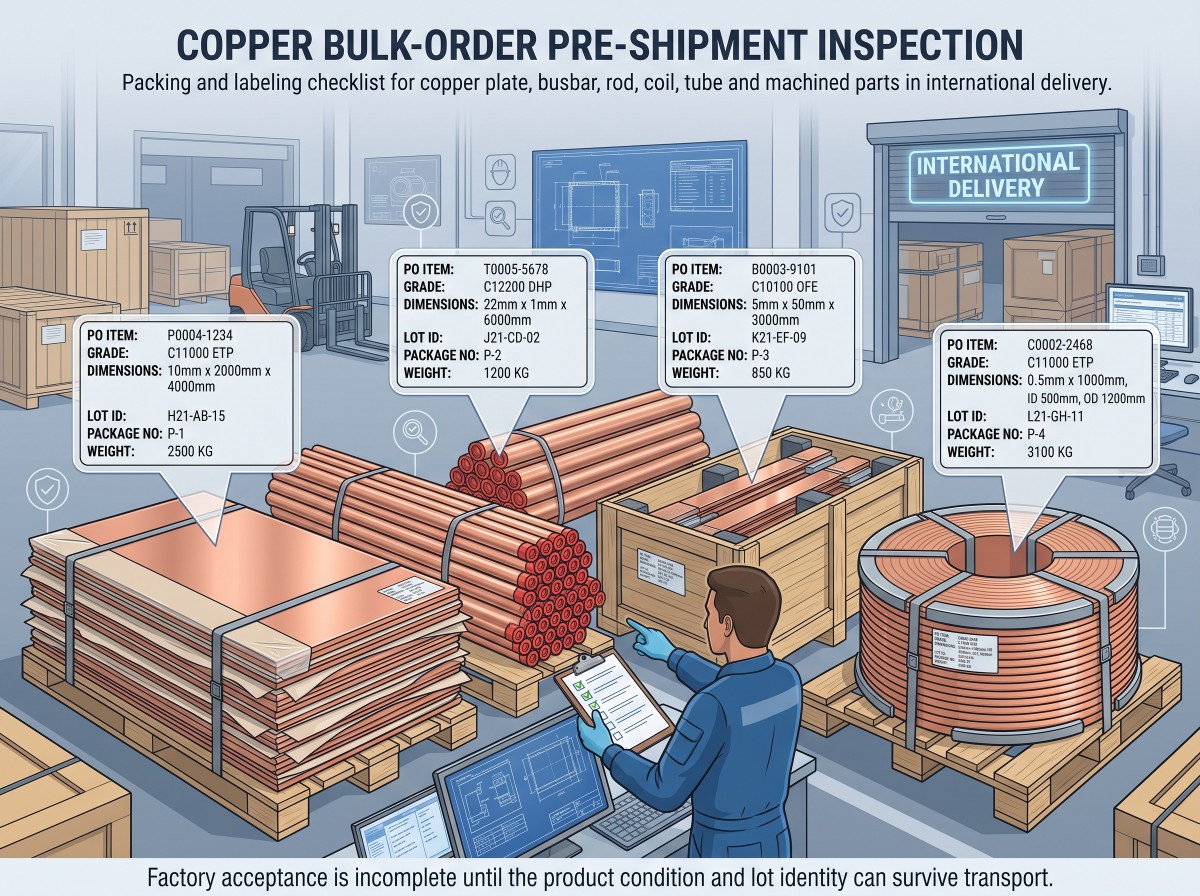
Таңгактоону, этикеткаларды жана жеткирүү абалын текшериңиз
Жез заводдук текшерүүдөн өтүп, келгенде дагы эле бузулуп калышы мүмкүн. Тыгыз боолор жылып кетет. Жылаңач беттер сүрүлөт. Жука барак катып калат. Конденсация жылтыратылган материалды боёйт. Капталган контакт беттери кутучаны кармоо үчүн арналган бекиткичтен жабыркаган.
Пластинка жана барак катуу негизди, нымдуулук тосмосун, аралаштыруу жана четтерин коргоону талап кылышы мүмкүн. Катушкалар көздүн багытын макулдашып, ийрүүнү токтотуучу, тайгаланууга колдоо көрсөтүүчү жана телескопиялык коргоону талап кылат. Штанга, штанга жана шина сүрүлүүдөн бөлүнүшү керек жана учтарын, тешиктерин жана капталган беттерин коргоону талап кылат. Түтүк үчүн капталган учтар жана бөлүштүрүлгөн байлам колдоосу талап кылынышы мүмкүн. Иштетилген тетиктер өзүнчө лотокторду же бөлгүчтөрдү талап кылышы мүмкүн.
Таңгактоочу материалдар кургак, таза жана кийинчерээк электрдик байланышка, каптоого, ширетүүгө, ширетүүгө жана тазалоого шайкеш келиши керек.
Ар бир таңгактын этикеткасында келишимде талап кылынган учурда, товардын аталышы, сорту, стандарты, температурасы, өлчөмдөрү, саны, таза жана брутто салмагы, өндүрүш партиясынын идентификатору, таңгактын номери жана чыгарылган өлкөсү жөнүндө маалымат көрсөтүлүшү керек.
ISPM 15 шарттуу түрдө белгиленген жерге коюлган катуу жыгачтан жасалган таңгактоо жана бекитүү иштерине тиешелүү. Фумигациялоо жалпысынан милдеттүү эмес.
Чыгарардан мурун, физикалык таңгактын идентификаторлорун таңгактоо тизмеси жана MTC көзөмөлдөө картасы менен салыштырыңыз.
Бошотуудан мурун шайкеш келбеген материалды көзөмөлдөө
Ийгиликсиз натыйжа билдирүү жөнөтүү колдонмосундагы аргумент эмес, жумуш агымын талап кылат.
Карантин -> инсандыкты жана далилдерди сактоо -> NCRди чыгаруу -> жабыркаган чөйрөнү жана негизги себепти аныктоо -> жазуу жүзүндөгү уруксат менен четке кагуу, иреттөө, кайра иштеп чыгуу, алмаштыруу же кабыл алуу -> жазууларды жаңыртуу.
Келишимде документтердин мөөнөттөрү, күбөлөндүрүү жана сактоо пункттары, кайра сыноо эрежелери, кайра үлгү алуу эрежелери, сорттоо жоопкерчилиги, кайра иштеп чыгууну бекитүү, алмаштыруу жол-жобосу, кайталап текшерүүнүн баасы, кирүүчү текшерүү укуктары жана доомат коюу мөөнөтү аныкталышы керек.
Өндүрүш шашылыштыгынын инженердик четтөөнү үнсүз жөнөтүүгө айландырышына эч качан жол бербеңиз. Жазуу жүзүндөгү концессияда так партия, өлчөнгөн натыйжа, таасир эткен сан, функционалдык тобокелдик жана бекитүүчү орган көрсөтүлүшү керек.
Көптөгөн буйрутмаларды текшерүү тизмеси
Жөнөтүүнү бекитүүдөн мурун, төмөнкү 20 көзөмөлдү ырастаңыз:
- PO жана бекитилген чийменин кайра каралышы
- Жездин так классы жана белгилөө системасы
- Продукциянын стандарты жана басылышы
- Продукциянын формасы жана температурасы
- Жылуулук, куюу, партиялык, катушка же партиянын аныктамасы
- Химиялык лимиттер жана сыноо ыкмасы
- Кычкылтек менен байланышкан тест тиешелүү болгон учурда
- Өткөргүчтүккө же каршылыкка талап
- Механикалык касиеттерге коюлган талаптар
- Өлчөмдүү CTQ жана өлчөө ыкмасы
- Беттик зоналар жана кемчиликтердин чектери
- Зарыл болгон учурда NDT же атайын тестирлөө процедурасы
- Каптоо материалы, калыңдыгы жана өлчөө жерлери
- Үлгү алуу планы жана катага жооп кайтаруу
- Үчүнчү тараптын текшерүү чөйрөсү
- Даана саны жана чыныгы же теориялык салмактын негизи
- Продукцияга тиешелүү таңгактоо коргоосу
- Пакеттен MTCге этикетканын көзөмөлдөө мүмкүнчүлүгү
- NCR, кайра сыноо жана концессия процесси
- Акыркы документ жана жүктү чыгарууну бекитүү
Менин RFQ'ларды карап чыгуу тажрыйбамда, сатып алуучулар көп учурда жездин сапатын деталдуу түрдө аныкташат жана текшерүүнү бир сүйлөмгө чейин кыскартышат: "MTC талап кылынат".
Бул артка карай.
MTC кабыл алуу планынын өзүндө эмес, кабыл алуу планынын ичиндеги бир көзөмөлдөнгөн жазуу болушу керек.
Координацияланган булактарды издөө, кайра иштетүү жана экспорттоо боюнча талкуулар үчүн Cymber Metal's компаниясына кайрылыңызжез жеткирүү чынжыры кызматтарыСиз ошондой эле жасай аласызCymber Metal өнүмдөрүнүн каталогдорун жүктөп алыңызпродукт диапазонунун контексти үчүн.
Буйрутманы карап чыгууну сурануу үчүн,Көп санда заказ кылуу үчүн Cymber Metal компаниясына кайрылыңызсорту, стандарты жана басылышы, продуктунун формасы, температурасы, өлчөмдөрү, чиймеси, саны, CTQлери, сыноо документтери, таңгактоо талаптары жана көздөгөн жери менен.
Иш жүзүндөгү долбоор үчүн сыноо көлөмү, үлгү алуу, үчүнчү тараптын катышуусу, учурдагы жеткиликтүүлүк, MOQ жана аткаруу мөөнөтү тастыкталышы керек.
Жыйынтык
Жезди текшерүү таңгакталган товарлардын жанында жүргүзүлүүчү акыркы азем эмес. Ал сатып алуучу "ылайык келүү" деген эмнени билдирерин аныктаганда башталат.
Класстын идентификациясын, химиялык курамын, өткөргүчтүгүн, температурасын, геометриясын, бетин, каптоосун жана таңгагын бөлүп көрсөтүңүз. Ар бир жыйынтыкты физикалык өндүрүш партиясы менен байланыштырыңыз. Ыкманы, үлгүнү жана чечим кабыл алуу эрежесин жазуу жүзүндө жазыңыз.
Эң арзан текшерүү планы - бул жүк туура эмес континентте товардык запаска айланганга чейин ката тапкан план.
Көп берилүүчү суроолор
Өндүрүүчүнү, өндүрүш ордун, заказ берүүчүнүн шилтемесин, так сортун, продуктунун формасын, стандартын жана чыгарылышын, температурасын, өндүрүш партиясынын идентификациясын, чыныгы химиялык курамын, талап кылынган механикалык жана электрдик жыйынтыктарды, камтылган санын жана уруксат берилген валидацияны текшериңиз. Андан кийин MTC идентификаторун таңгактын этикеткаларына жана жеткирилген жезге дал келтириңиз.
Колдо колдонулуучу XRF көптөгөн металл элементтерин текшере алат, бирок кычкылтексиз жездеги ppm деңгээлиндеги кычкылтекти далилдей албайт. Классты белгилүү бир химиялык чектөөлөр, көзөмөлдөнүүчү MTC жана зарыл болгон учурда квалификациялуу лаборатория тарабынан жүргүзүлгөн тиешелүү кычкылтек анализи ыкмасы аркылуу ырастаңыз.
Жок. 20°C температурада 100% IACS шарттуу түрдө болжол менен 58,0 MS/m же 1,7241 микроом см-ге туура келет, бирок ал универсалдуу сатып алуу минимуму эмес. Сатып алуу заказында талап кылынган маани, ыкма, шилтеме температурасы, сыноо жайлары жана тегеректөө эрежеси көрсөтүлүшү керек.
Жок. 3.1-тип өндүрүүчүнүн өндүрүштөн көз карандысыз ыйгарым укуктуу текшерүү өкүлү тарабынан текшерилет. 3.2-тип кошумча текшерүү талаптарына ээ. Үчүнчү тараптын өзүнчө текшерүү отчету 3.1-типти автоматтык түрдө 3.2-типке айландырбайт.
Продукциянын стандартынан, өндүрүш партиясынын аныктамасынан жана бузулуунун кесепеттеринен баштаңыз. Ар бир мүнөздөмө үчүн үлгүнүн көлөмүн, кокустук тандоо ыкмасын, сыноо жайгашкан жерин, кабыл алуу чегин жана бузулуу реакциясын аныктаңыз. Жалпы "10% текшерүү" көрсөтмөсүн колдонбоңуз.
Эгерде жөнгө салуучу стандарт, чийме, тейлөө тобокелдиги же макулдашылган текшерүү планы талап кылса, NDT талап кылынат. Айрым учурларда куюндуу ток, тешүүчү же УЗИ сыноолору ылайыктуу болушу мүмкүн, бирок ар бир ыкма жазуу жүзүндөгү процедураны, калибрлөөнүн негизин, камтууну жана кабыл алуу критерийлерин талап кылат.
Инспектор бекитилген документтерди, материалдын жана партиянын идентификациясын, үлгүнүн тандалышын, көрсөтүлгөн сыноолорду, өлчөмдөрдү, бетин, санын, этикеткаларын, таңгактоону жана дал келбестиктердин жабылышын текшериши керек. Отчетто эмне күбө болгону, үлгү алынганы жана документтер каралып чыкканы көрсөтүлүшү керек.
Автоматтык түрдө эмес. Келишимде жөнөтүүгө чейинки бошотуу кирүүчү текшерүү укуктарына кандай таасир этери көрсөтүлүшү керек. Сатып алуучулар дагы эле таңгактын идентификациясын, санын, транзиттик зыянды жана кабыл алуунун маанилүү мүнөздөмөлөрүн текшерип турушу керек.
Баасын, белгилөө системасын, продукциянын стандартын жана басылышын, формасын, температурасын, өлчөмдөрүн, чиймени кайра карап чыгуусун, CTQ'ларын, өткөрүмдүүлүк же механикалык талаптарын, беттин жана каптоо критерийлерин, санын, үлгү алуу эрежелерин, документтерди, таңгактоону, көздөгөн жерин жана Инкотермсти көрсөтүңүз.
Жарыяланган убактысы: 2026-жылдын 30-августу