
Жарыяланган күнү: 2026-жылдын 14-августу
Автор: Ху Янвэй, Cymber Metal техникалык эксперти
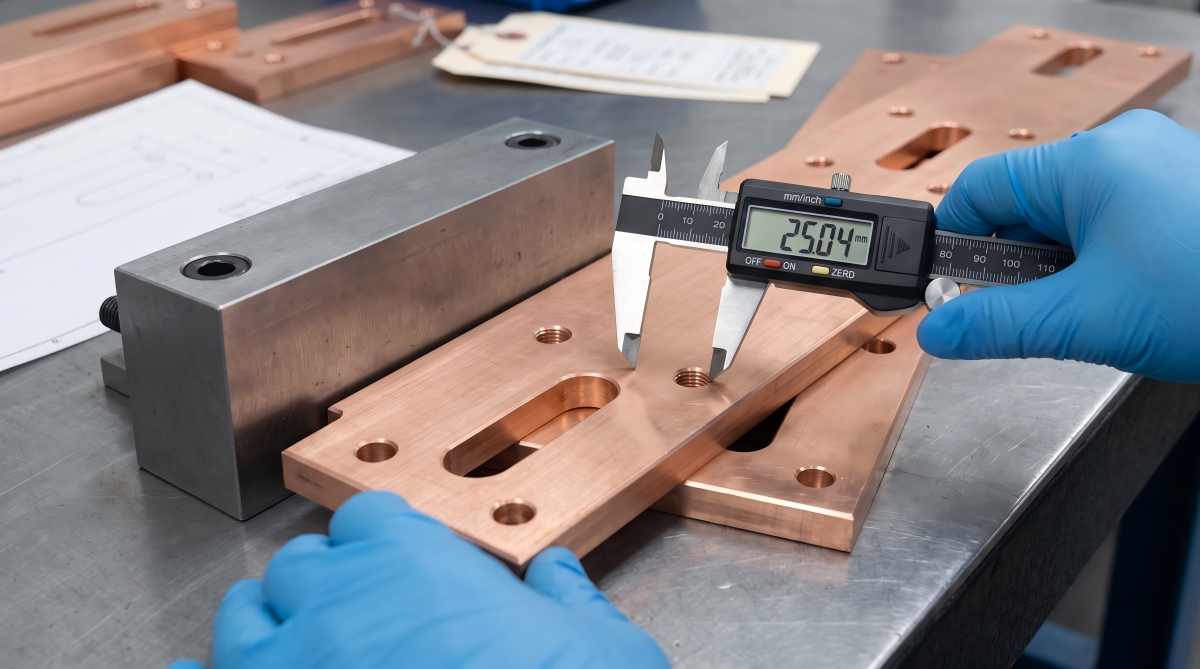
Жез шина плитасы туура марка жана өткөрүмдүүлүк отчету менен келип, чогултуу линиясын токтото алат.
Адаттагыдай эле бузулуу өтө жөнөкөй көрүнүш: ар бир тешиктин диаметри текшерүүдөн өтөт, бирок үлгү иштетилбеген четинен өлчөнгөн, каптоо аралыкты азайткан же текшерүү учурунда пластина жалпак кысылып, бошотулгандан кийин кайра секирип кеткен. Сатып алуучу топ баадан үнөмдөгөн. Өндүрүш кол менен кайра иштетүү, жараксыз деп табылган корпустар жана шашылыш алмаштыруу үчүн акча төлөгөн.
Мына ошол чыныгы жумушжез шина плитасын заказ боюнча жасооБул жөн гана жез кесүү жана тешиктерди бургулоо эмес. Жеткирүүчү электрдик, механикалык жана чогултуу талаптарын башкарылуучу материалдык маршрутка, маалымат системасына, иштетүү ырааттуулугуна, беттин спецификациясына жана текшерүү планына айландырышы керек.
Бул колдонмодо бул термин жез пластинадан же тик бурчтуу шинадан ток өткөрүүчү шина жасоону билдирет. "Шина пластинасы" дүйнөлүк стандартташтырылган продукт формасы эмес. Пластина катары сатылып алынган тетик жана шина же тик бурчтуу шина катары сатылып алынган тетик даяр чиймелер окшош көрүнгөн күндө да, ар кандай материалдык стандарттарга жана фрезердик жол берүүлөргө туш болушу мүмкүн.
Cymber Metal компаниясынын коммерциялык баракчасы баржез шина плитасын заказ боюнча жасооБул колдонмодо чийме дүң сатып алуу буйрутмасына айланганга чейин чечилиши керек болгон татаал суроолор каралат.
Тез жооп: Ыңгайлаштырылган шина тилкесинин сапатын эмне көзөмөлдөйт?
Ишенимдүү жез шина пластинасын заказ боюнча жасоо беш башкаруу элементинен көз каранды: текшерилген материал жана температура, функционалдык маалыматтар схемасы, диаметри гана эмес, тешиктин абалы, өлчөнө турган чети жана бети жана өндүрүш процессине дал келген текшерүү планы. Каптоо, түздөө, температура жана таңгактоо чыдамдуулук бюджетине киргизилиши керек, анткени ар бири даяр өлчөмдөрдү, тегиздикти же чогултуунун тууралыгын өзгөртө алат.
Ар бир көйгөйдү чечүү үчүн бир гана чыдамдуулукту талап кылбаңыз. Кайсы өзгөчөлүктөр ток өткөрөрүн, чогултууну табыңыз, изоляцияны коргоңуз же тазалоо үчүн гана бар экенин аныктаңыз. Андан кийин, бузулуу чындап зыян келтире турган жерлерге иштетүүгө жана текшерүүгө акча коротуңуз.
Мазмуну
- Жездин баасынан эмес, чиймеден баштаңыз
- Материалдын формасы жана жездин баасы
- Функционалдык толеранттуулук стектерин түзүңүз
- Тешиктин тактыгы жана процессти тандоо
- Тегиздик жана өлчөө температурасы
- Беттик жасалгалоо жана каптоо ырааттуулугу
- Текшерүү жана жеткирүүчүнүн далилдери
- Жалпы конуу баасы
- Суроо-талап боюнча текшерүү тизмеси
- Көп берилүүчү суроолор
Жездин баасынан эмес, чиймеден баштаңыз
Килограммдын төмөн баасы жасалма шина бургусуз шкафка киреби же жокпу, эч нерсе айтпайт.
Менин RFQ карап чыгуу тажрыйбам боюнча, эң кымбат чиймелер дайыма эле эң тыгыз боло бербейт. Алар ар бир өлчөмдү маанилүү кылып көрсөтүп, функционалдык байланыштарды бүдөмүк калтырган чиймелер. "Эгерде башкача көрсөтүлбөсө, +/-0,05 мм" деген жазуу CNC иштетүүнү жана тетикти толук текшерүүнү талап кылышы мүмкүн, бирок ошентсе да монтаждоо интерфейсине карата тешиктин үлгүсүн башкара албайт.
Жеткирүүчү бааларды сунуштаганга чейин, чийме төрт суроого жооп бериши керек:
- А, В жана С чекиттеринин кайсы бети жана четтери белгиленет?
- Кайсы тешиктер тетиктин жайгашкан жерин аныктайт жана кайсы тешиктер болттун боштугун гана камсыз кылат?
- Каптоодон мурун, ийүүдөн жана түздөөдөн кийин өлчөмдөр колдонулабы же колдонулабы?
- Тегиздик эркин абалдабы же бөлүк кармалып тургандабы бааланат?
Веб-сайттын мисалыэлектр шкафтары үчүн жез шиналарды заказ боюнча жасоокоммерциялык продукт категориясын көрсөтөт. Ал башкарылуучу чиймени алмаштырбайт. Шкафтын геометриясы, муундун дизайны, ток күчү, температуранын көтөрүлүшү, изоляциянын тазалыгы жана жупташтыруучу жабдыктар долбоорго мүнөздүү бойдон калууда.
| Чиймени түшүрүп алуу | Жеткирүүчү эмнени болжолдошу мүмкүн | Сатып алуучу эмне алат |
|---|---|---|
| Функционалдык маалыматтар жок | Тешиктердин жайгашкан жерлери ыңгайлуу чийки четтеринен өлчөнгөн | Тешиктин өлчөмү туура эмес, чогултулган абалы туура эмес |
| Ар бир өлчөм боюнча бир катуу толеранттуулук | Толук механикалык иштетүү жана текшерүү зарыл болсо да, болбосо да | Так тобокелдик артыкчылыгы жок жогорку конверсиялык чыгымдар |
| Акыркы шарт жөнүндө эскертүү жок | Каптоодон же ийүүдөн мурун өлчөмдөрү текшерилди | Иштөө процессинде өтүп, чогултууда бузулуп калган тетиктер |
| "Бардык четтерин тазалоо" гана | Жеткирүүчү тарабынан тандалган четки абал | Изоляцияга зыян келтирүүчү бурулуш багыты же курч чети |
| Беттик жасалгасы "жаркыраган" деп гана көрсөтүлгөн | Косметикалык жылтыратуу | Көзөмөлсүз байланыш жүрүм-туруму бар жагымдуу бөлүгү |
| Текшерүү ыкмасы жок | Жеткирүүчү өлчөгүчтү жана жабдууну тандайт | Сатып алуучу жана жеткирүүчү ар кандай натыйжаларды өлчөй алышат |
Жез шина плитасын заказ боюнча жасоо материалдын формасынан башталат
Пластинка, барак, жалпак тилке жана алдын ала өлчөнгөн шина массасы бири-бирин алмаштыруучу сатып алуу сүрөттөмөлөрү эмес. Алардын калыңдыгына чыдамдуулугу, четинин абалы, чымырлыгы, калдык чыңалуу, туурасын көзөмөлдөө жана тиешелүү материалдык стандарт ар кандай болушу мүмкүн.
Көптөгөн жогорку ток өткөрүүчү компоненттер үчүн сатып алуучулар C11000 электролиттик катуу жезден же C10200 кычкылтексиз жезден башташат. Эки сорттун тең бирин да "таза" деген сөздөн гана тандабаңыз.
C11000 электр кызматтарында кеңири колдонулат. C10200 кычкылтек менен байланышкан иштетүү жүрүм-туруму маанилүү болгондо каралышы мүмкүн. C10100 жогорку тазалыктагы кычкылтексиз электрондук класс акталса, тиешелүү болушу мүмкүн. Туура тандоо башкаруучу стандартка, өткөрүмдүүлүккө, калыптандырууга, бириктирүүгө, атмосферага жана сертификаттоо талабына жараша болот.
20°C температурада 100% IACS болжол менен 58 MS/m2ге туура келет. Бул сан пайдалуу, бирок ал тегиздикти, тешиктин жайгашкан жерин, тийүүгө туруктуулукту же даяр бөлүктүн сапатын далилдебейт. Ар бир жез плитасы бирдей мааниге ээ деп болжолдоонун ордуна, талап кылынган минималдуу өткөрүмдүүлүктү жана сыноо ыкмасын көрсөтүңүз.
Материалдык контекст үчүн Cymber Metal's сайтына көз чаптырыңызтаза жез шина материалдарыжанажез плитасынын варианттары.
ASTM B187/B187M көбүнчө жез шина тилкеси, таякчасы жана формалары менен байланыштуу, ал эми ASTM B152/B152M жез барак, тилке, пластина жана прокатталган тилкени камтыйт. ASTM B248/B248M согулган жез пластина, барак, тилке жана прокатталган тилке үчүн жалпы талаптарды берет.
Европалык мүнөздөмөлөрдө EN 13601 электр максаттары үчүн жез таякчасына, тилкесине жана зымына тиешелүү болушу мүмкүн, ал эми EN 13599 электр максаттары үчүн пластинага, барактарга жана тилкелерге тиешелүү.
Сатып алуу буйрутмасында ар кандай системаларды автоматтык түрдө эквиваленттүү деп кароонун ордуна, бир башкаруучу класс, стандарт, температура жана форма көрсөтүлүшү керек.
Токтун номиналдык баасын IACS жана кесилиш аянты боюнча гана эсептебеңиз. Уруксат берилген токтун жана температуранын көтөрүлүшү ошондой эле AC же DC иштөөсүнө, айлана-чөйрөнүн температурасына, корпустун желдетүүсүнө, кабыктын жана жакындыктын таасирине, муундун каршылыгына, кыска туташуу күчтөрүнө жана чогултуу геометриясына жараша болот. Каптоо интерфейсти башкарат; аны пайдалуу жез ток өткөрүүчү кесилиш катары эсептөөгө болбойт.
| Материалдык же формалык чечим | Сатып алуучунун пайдасы | Текшерүү үчүн жасалма сүрүлүү | Суроо-талаптын чоо-жайы |
|---|---|---|---|
| C11000 электр жези | Көптөгөн шина тилкелери үчүн тааныш жогорку өткөрүмдүүлүк жолу | Температура жана кычкылтек менен байланышкан кошулуу чеги процесске дал келиши керек | Эритме, стандарт, температура жана минималдуу өткөрүмдүүлүк |
| C10200 кычкылтексиз жез | Тиешелүү иштетүү же тейлөө талаптары үчүн кычкылтектин аз болушу | Эгерде кычкылтектин жүрүм-туруму маанилүү болбосо, материалдын жогорку баасы эч кандай баалуулук кошпошу мүмкүн | Эритменин белгиси, продукциянын стандарты жана сертификаты |
| Тоголоктолгон табак | Кең же стандарттуу эмес профилдер үчүн практикалык | Калыңдыгы, тегиздиги жана калдык чыңалуу иштетүүгө таасир этет | Калыңдыкка чыдамдуулук, тегиздик жана иштетүүгө уруксат |
| Жалпак тилке же шина тилкеси | Кайталанган тик бурчтуу кесилиштер үчүн натыйжалуу | Туурасы жана четинин абалы маалыматтарды тандоону чектеши мүмкүн | Туурасы, калыңдыгы, четинин радиусу жана түздүгү |
| Жумшак же күйдүрүлгөн абалда | Ийүү жана формалоо оңой | Колдонуунун бурмаланышы жана кысуу сезгичтиги жогорулайт | Температура, ийилүү жолу жана акыркы тегиздик абалы |
| Катуураак мүнөз | Айрым геометрияларда катуулукту жакшыраак башкаруу | Жогорку калыптандыруу күчү жана мүмкүн болгон кайра серпилгичтик | Температура, ийилүү радиустары жана механикалык касиеттердин чектери |
Электр материалдары боюнча кеңири талкуу үчүн, макалашиналардын жыйындылары үчүн электрдик жез плитасынын параметрлериөткөргүчтүктү, калыңдыкты жана пластинанын сапатын камтыйт. Бул өндүрүш боюнча колдонмо материалдык сертификат аяктаган жерден башталат.
Функционалдык толеранттуулук стектерин түзүңүз
Толеранттуулуктар сатып алуучунун чиймени так көрсөтүү каалоосуна эмес, чогултуу функциясына ылайык келиши керек.
Алгач туруктуу маалыматтар схемасын колдонуңуз. А маалыматтары көбүнчө негизги орнотуу же байланыш тегиздиги болуп саналат. В жана С маалыматтары иштетилген четтер, тешиктерди аныктоочу же башка кайталануучу өзгөчөлүктөр болушу мүмкүн. Чийки кыркылган четтер, тегеректелген бурчтар жана ийкемдүү беттер, эгерде чиймеде алардын кантип симуляцияланганы атайылап аныкталбаса, начар маалыматтарга алып келет.
Андан кийин өлчөмдөрдү төрт деңгээлге бөлүңүз:
- Жыйноо үчүн маанилүү өзгөчөлүктөр: тешиктерди, бириктирүүчү аянтчаларды, жупташтыруучу тепкичтерди жана изоляция интерфейстерин аныктоо.
- Электрдик мүнөздөмөлөрү: ток өткөрүүчү кесилиш, контакттык кабатташуу жана капталган контакт зоналары.
- Жалпы өндүрүш өзгөчөлүктөрү: сырткы профиль, боштук тешиктер жана иштебеген кесик жерлер.
- Косметикалык өзгөчөлүктөр: келбеттин туура келишин же актуалдуулугун көзөмөлдөбөгөн сырткы көрүнүштүн чектөөлөрү.
Төмөндөгү баалуулуктар практикалык мааниге ээRFQ баштапкы чекиттери, жалпы кабыл алуу чектөөлөрү эмес жана Cymber Metal кепилдиктери эмесАкыркы жол берилген чеги бөлүктүн өлчөмүнө, жездин температурасына, калыңдыгына, процесстин жолуна, каптоо ырааттуулугуна, санына, дата схемасына жана текшерүү ыкмасына жараша болот жана чийме менен тастыкталышы керек.
| Өзгөчөлүк | Талкууну баштоо үчүн мүмкүн болгон RFQ | Эмне үчүн сатып алуучу аны квалификациялашы керек |
|---|---|---|
| Сырткы профилди лазер же суу агымы менен кесүү | +/-0,20дан +/-0,50 ммге чейин | Узун бөлүктөрү, калың пластинасы, кесилиши, конус, жылуулук киргизүү жана четтерин бүтүрүүнү өзгөртүү мүмкүнчүлүгү |
| CNC менен иштетилген датум чети же жергиликтүү кадам | +/-0,10дон +/-0,20 ммге чейин | Катуураак маанилер туруктуу арматураны, көзөмөлдөнгөн температураны жана аныкталган өлчөө орнотуусун талап кылат |
| CNC менен бургуланган тешиктин диаметри | +/-0,05тен +/-0,10 ммге чейин | Бургулоо өлчөмү, чыгуучу бургу, каптоо жана өлчөө ыкмасы натыйжага таасир этет |
| Лазер менен кесилген же тешилген тешиктин диаметри | +/-0,10дон +/-0,25 ммге чейин | Калыңдыктын тешикке болгон катышы, калыптын эскириши, конус жана калдыктар натыйжага үстөмдүк кылышы мүмкүн. |
| Реамеддик жайгаштыруу тешиги | H7 сыяктуу туура келүүчү класс, функция талап кылганда гана | Тешиктин өлчөмү гана абалды же жупташтыруу катасын көзөмөлдөбөйт |
| Жалпы чогултуу тешик үлгүсү | Анык абал зонасынын диаметри аныкталган маалыматтардан 0,20дан 0,30 ммге чейин | Чоң же ийкемдүү плиталар үчүн башка зона жана чектелген абал аныктамасы талап кылынышы мүмкүн |
| Критикалык локациялык тешик схемасы | Анык абал зонасынын диаметри аныкталган маалыматтардан 0,10дон 0,15 ммге чейин | Диаметри 0,05 мм же андан тарыраак - бул процесстик мүмкүнчүлүктөрдү карап чыгууну талап кылган кымбат баалуу функция |
| Жалпы CNC бети | Баштапкы талкуу чекити катары максималдуу Ra 3.2 микрометр | Өлчөө багыты жана чек арасы аныкталышы керек |
| Маанилүү контакттык такта | Баштапкы талкуу чекити катары максималдуу Ra 1,6 микрометр | Муундардын туруктуулугу тегиздикке, кычкылдоого, каптоого, басымга жана тазалыкка да жараша болот |
| Критикалык тешик же контакт зонасындагы бурр | Максималдуу бүктөлүшү 0,05 мм тегерегинде | Буррдун багыты жана текшерүү ыкмасы да аныкталышы керек |
| Жалпы сырткы четиндеги бурр | 0,2ден 0,5 мм х 45 градустук фаскадан кийин максималдуу калдык бүктөлүшү 0,10 мм тегерегинде, же көрсөтүлгөн жерде R0,2ден R0,5ке чейин | Жылуулоо, сыйрылып түшүү жана жупташуу беттери башкача чектөөнү талап кылышы мүмкүн |
| Жергиликтүү контакттык тактанын тегиздиги | Белгиленген 100 мм төшөнчүнүн үстүнөн 0,10дон 0,20 ммге чейин; суроо-талап жогору болгон талкуу үчүн 0,05тен 0,10 ммге чейин | Функционалдык аянтчаны гана башкарыңыз жана колдоо абалын аныктаңыз |
| Узун ичке шина тилкесинин жергиликтүү эркин абалдагы жалпактыгы | Суроо-талап боюнча талкуулоо үчүн аныкталган 300 мм текшерүү аралыгында 0,20дан 0,50 ммге чейин | Баалоо терезесин жана колдоо шартын аныктаңыз жана бөлүктүн толук узундугу боюнча өзүнчө жалпы тегиздик чегин көрсөтүңүз |
Эки тешик аныкталбаган четтерден калкып чыгып турганда, декоративдик бурчта +/-0,05 мм үчүн акча төлөбөңүз. Катуураак башкаруу элементтерин маанилүү өзгөчөлүктөргө гана колдонуңуз жана жалпы өлчөмдөргө тандалган кесүү жолуна шайкеш келген чыдамдуулукту бериңиз.
Cymber Metal компаниясынын коомдукжез CNC иштетүүнү колдоопроцесстин контекстин камсыз кылат. Ар бир толеранттуулук чиймени карап чыгууну талап кылат, анткени кыска 5 мм пластина жана 1500 мм ийкемдүү шина бирдей иштетүү жумушундай иштебейт.
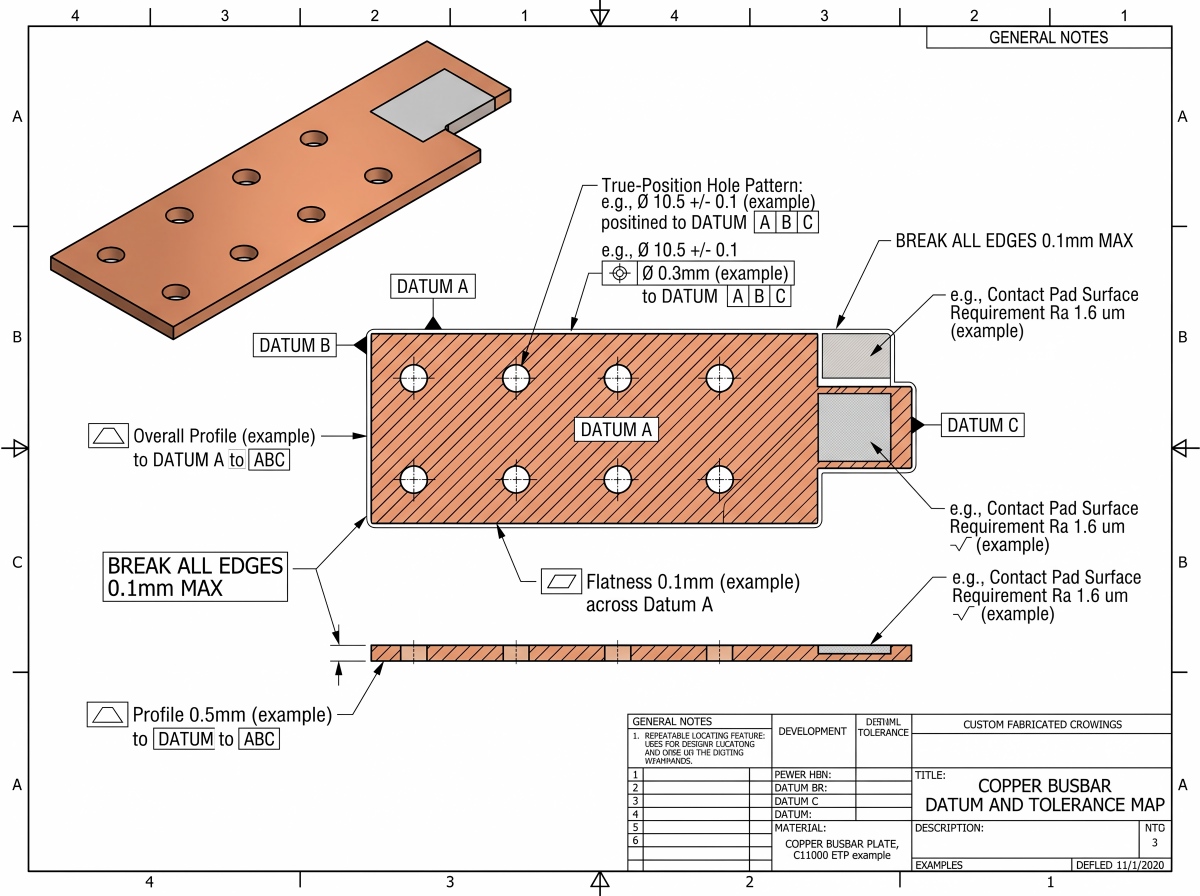
Тешиктин тактыгы тешиктин диаметринен чоңураак
Тешиктен өтүп жаткан болт шина туура орнотулганын далилдебейт.
Тешиктин диаметри, позициялык чыдамкайлык, негизги кадам, четки аралык, каршы раковинанын геометриясы жана бүктөлүүчү абал ар кандай дизайн маселелерин чечет.
Тешиктин огунун абалы А маалыматына шилтеме берилгенде, позициялык толеранттуулук да огунун багытын башкарат. Өзүнчө перпендикулярдуулукту башкарууну ал көз карандысыз функционалдык талапка жооп бергенде гана кошуңуз.
Диаметр өлчөгүч тешиктин борбору жупташуу терминалынан 0,8 мм алыстыкта болсо да, 11,0 мм тешик бар экенин тастыктай алат. Эки факт тең чындык болушу мүмкүн.
Координаталык толеранттуулуктар да геометриялык толеранттуулуктардан башкача жүрөт. Эгерде тешиктин борбору X +/-0,10 мм жана Y +/-0,10 мм аралыкта жайгашкан болсо, анын борбору 0,20 x 0,20 мм квадраттын ичинде каалаган жерге жыла алат.
Бурчтагы максималдуу радиалдык четтөө болжол менен 0,141 мм. Диаметри 0,20 мм болгон чыныгы абал зонасы 0,10 мм гана радиалдык четтөөгө жол берет. Бул чакырыктар эквиваленттүү эмес.
Кайталанган тешик үлгүлөрү үчүн, ошол эле байланышта +/- координаталык толеранттуулуктардын башка топтомун тизүүнүн ордуна, негизги өлчөмдөрдү жана A, B жана Cге карата чыныгы абалды колдонуңуз.
ASME Y14.5 негизиндеги чийме боюнча максималдуу материалдык абал боштук тешиктер үчүн пайдалуу бонустук чыдамдуулукту камсыз кылышы мүмкүн, бирок ал инженердик топ жупташуу шартын түшүнгөндө гана колдонулушу керек.
Контакттык аянтча үчүн жергиликтүү тегиздикти, карама-каршы функционалдык бет үчүн Ага параллелизмди жана тиешелүү жерде башкарылуучу тышкы контур үчүн профилди колдонуңуз. ISO GPS чиймесинин алкагында ISO 1101, ISO 5459 жана жарыяланган спецификация принциптерин ырааттуу колдонуңуз. ASME жана ISO символ системаларын кокустан аралаштырбаңыз.
Функциядан тешик процессин тандаңыз
| Процесс | Эң жакшы коммерциялык колдонуу | Тактык же сапаттуу сүрүлүү | Партиялык экономика |
|---|---|---|---|
| Муштоо | Туруктуу көлөмдө кайталанган тешиктер жана профилдер | Оодарылып кетүү, калыптын боштугу, конус, бурулуш багыты жана шаймандын эскириши | Курал-жарактардын баасы көлөм боюнча акталып чыгышы мүмкүн, бирок дизайнды өзгөртүү үчүн натыйжасыз |
| CNC бургулоо же фрезерлөө | Аралаш функциялар, кичирээк партиялар жана көзөмөлдөнгөн тешик үлгүлөрү | Цикл убактысы, чипти башкаруу, чыгуучу бурр жана арматуранын кыймылы | Атайын тешүүчү куралсыз ийкемдүү, бирок ар бир тетик үчүн көбүрөөк машина убактысы бар |
| Бургулоо жана кайра иштетүү | Тешиктерди же аныкталган тууралоолорду табуу | Туруктуу алдын ала тешик, тегиздөө жана ылайыктуу материалдык колдоо талап кылынат | Жыйноо диаметрди тууралоо деңгээлиндеги көзөмөлдү талап кылган жерлерде гана колдонуңуз |
| була лазер менен кесүү | Профилдин тез өзгөрүшү жана ички барактар менен иштөө | Жездин чагылдыруусу, жылуулук киргизүү, калдыктар жана майда тешиктердин сапаты жабдуулардан жана калыңдыгынан көз каранды. | Арнайы шаймандардын баасы төмөн, прототиптер жана профилдерди өзгөртүү үчүн натыйжалуу |
| Абразивдүү суу агымы | Жылуулуктун аз кириши маанилүү болгон профилдер | Кыйгач конус, четинин тегиз эместиги, абразивдүү калдыктар жана жайыраак цикл | Ийкемдүү геометрия үчүн пайдалуу; жасалгалоо дагы эле талап кылынышы мүмкүн |
| Зым EDM | Татаал же жогорку деңгээлде көзөмөлдөнгөн профилдер | Жай кесүү жана конвертациялоо баасынын жогору болушу | Кадимки боштук тешиктерин эмес, аны актаган маанилүү өзгөчөлүктөрдү сактап коюңуз |
Туура процессти аралаштырса болот. Жалпы тешиктерди тешип, эки тешикти CNC менен бүтүрүп, маанилүү тийүү этабын гана иштетиңиз.
Бул гибриддик жол көбүнчө ар бир функцияны толук иштетүүгө же тешүүчү куралды эч качан башкарууга ылайыкташтырылбаган жайгашкан жерди аныктоого чыдамдуулукту сактоого мажбурлоого караганда үнөмдүү.
Таза жез жумшак жана четтери чогулуп, тактар пайда болуп, бырышып калат. Курч оң тырмактуу аспаптар, катуу, бирок бурмалабаган арматура, сыныктарды чыгарууну көзөмөлдөйт жана ылайыктуу муздатуучу зат.
Ашыкча кысуу күчү станоктогу жука пластинаны жалпак кылып, кысууну чечкенден кийин жааны коё бериши мүмкүн, бул классикалык натыйжаны берет: станокто жакшы, эркин абалда чыдамдуулуктан тышкары.
Cymber Metal'дын коомдук баракчасыCNC, EDM жана шиналарды иштетүүчү жабдууларжеткирүүчүнү карап чыгуу учурунда пайдалуу. Суроо-талап боюнча суроодо дагы эле кайсы процесс, арматура жана текшерүү жолу баага киргизилгени суралышы керек.
Чыныгы чогултуу үчүн дизайнга уруксат
Болттун ортосундагы боштуктун өлчөмүн номиналдуу болттун диаметринде өлчөбөңүз. Башкаруучу бекиткичти жана чогултуу стандартын колдонуңуз, андан кийин бүтүндөй үймөккө салыштырмалуу боштукту эсептеңиз:
- Шина тешигинин абалы
- Терминалдык тешиктин абалы
- Корпуска чыдамдуулук
- Кронштейн кыймылы
- Каптоо калыңдыгы
- Орнотуу мүмкүнчүлүгү
Оюн автоматтары топтолууну сиңирип алышы мүмкүн, бирок алардын багыты маанилүү. Туура эмес огуна параллель жайгашкан уяча чыгымдарды көбөйтөт жана эч нерсени чечпейт.
Эгерде эки тешик тең жылуулук же өндүрүш кыймылына жол бербестен тетикти бекитсе, анда чогултуу өтө тар болуп калышы мүмкүн.
Бекиткичтин талап кылынган отургуч абалынан каршы раковиналарды жана каршы тешиктерди аныктаңыз. Жумшак жезде агрессивдүү каршы раковина болттун жүктөмүнүн астында деформацияланышы мүмкүн.
Тешиктин айланасындагы ичке калдык бөлүк дагы бекемдөө учурунда ысып же бузулуп кетиши мүмкүн. Акыркы чиймени кайра карап чыгууда электрдик жана механикалык конструкцияны бөлүүгө болбойт.
Идеалдуу тешик үлгүсүнөн кийин тегиздик жоголушу мүмкүн
Жез материал алынып салынганда, арматура бошотулганда жана температура өзгөргөндө кыймылдайт.
Жеткирүүчү ийилген пластинаны станок үстөлүнө бекитип, ар бир тешикти так бургулап, орнотулганда эң сонун натыйжаларды бере алат. Кыскычтарды бошотуңуз, ошондо пластина кайрадан эркин ийилген абалына келиши мүмкүн.
Эгерде чиймеде текшерүү шарты эч качан аныкталбаса, эки тарап тең өз өлчөөлөрүн коргой алышат.
Кесүү, асимметриялык чөнтөккө салуу, тешүү, ийүү, жергиликтүү жылтыратуу, түздөө жана каптоо чыңалууну кайра бөлүштүрүшү мүмкүн.
Пластинаны тегиздөөнү жеңилдетүү үчүн бекитилбеген күйгүзгүчтү кошуу зыянсыз чечим эмес. Ал температураны, бекемдикти, катуулукту жана андан кийинки деформацияны өзгөртүшү мүмкүн. Процесстин ырааттуулугу квалификациялык планга кирет.
Температура да маанилүү.
Жездин бөлмө температурасына жакын сызыктуу жылуулук кеңейүү коэффициенти кельвинге бир метрге болжол менен 16,5тен 17,0 микрометрге чейин.
20°C эталондук шарттан 10°C алыстыкта өлчөнгөн 1000 мм шина шинанын узундугу температурадан гана 0,17 ммге айырмаланышы мүмкүн. Бул кээ бир кокусунан көрсөтүлгөн чийүү жол берилген чегинен чоңураак.
Чоң же ийкемдүү шина плиталары үчүн төмөнкүлөрдү көрсөтүңүз:
- Температураны же температураны коррекциялоо ыкмасын колдонуу
- Эркин же чектелген абалдагы өлчөө
- Колдоо чекитинин жана бекиткичтин абалы
- Эгерде экөө тең маанилүү болсо, жалпы тегиздик жана жергиликтүү тегиздик
- Акыркы текшерүүдөн мурун каптоо, ийүү жана түздөө болобу
- Кабыл алынган абалды сактоо үчүн таңгактоону колдоо керек
Эгерде жалпак бөлүк тегиз эмес бөлгүчтөргө тизилсе, өтө катуу боо менен оролсо же экспорттук таңгактоодо тайгаланып кетсе, ал ийилген жеткирүүгө айланып кетиши мүмкүн.
Таңгактоо сатып алуу буйрутмасынын төмөнкү жагындагы административдик сап эмес, өлчөмдүү башкаруунун бир бөлүгү болуп саналат.
Беттик жасалгалоо косметикалык белги кутучасы эмес
"Жаркыраган жана жылмакай" деген инженердик беттин спецификациясы эмес.
Шина плитасы, адатта, бир нече функционалдык зоналарды камтыйт. Контакттык аянтчалар тегиздикти, тазалыкты жана муунга шайкеш келген беттин жолун көзөмөлдөшү керек. Изоляцияланган четтери бүктөлүүнү жана радиусун көзөмөлдөөнү талап кылат. Капталган жерлер адгезияны жана калыңдыкты кабыл алууну талап кылат. Функционалдуу эмес беттер акылга сыярлык косметикалык чектөөлөрдү гана талап кылышы мүмкүн.
| Беттик зона | Эмнени көзөмөлдөө керек | Эмне деп ойлобош керек |
|---|---|---|
| Электрдик контакттык такта | Тегиздиги, тиешелүү болсо, оройлугу, тазалыгы, каптамасы, маска чек арасы жана коргоосу | Күзгү менен капталган каптоо автоматтык түрдө төмөнкү контакттык каршылыкты жаратат |
| Тешиктин жана оюктун четтери | Буррдун багыты, буррдун максималдуу же четинин сынышы, каптоо жана өлчөмдүү абалы | "Deburred" ар бир жеткирүүчү үчүн бирдей натыйжаны билдирет |
| Жылууланган чети | Жылуулоо системасы менен шайкеш келген радиус же фаска | Жалпы косметикалык жылтыратуу изоляциянын бузулушунун алдын алат |
| Плиткаланган контактсыз аймак | Каптоо түрү, минималдуу жергиликтүү калыңдыгы, адгезия жана көрүнүш критерийлери | Калай, күмүш же никельдин каалаган калыңдыгы ар кандай температурага жана атмосферага ылайыктуу |
| Косметикалык бет | Макулдашылган визуалдык стандарт менен чийүү, так калтыруу, манжа изи жана түс чектөөлөрү | Косметикалык баш тартуу критерийлери шилтеме үлгүсү жок болсо да айдан ачык |
Беттин оройлугу - бул бир гана киргизүү, контактка туруктуулуктун натыйжасы эмес.
Ra 1,6 микрометри Ra 3,2 микрометрине караганда кымбатыраак болушу мүмкүн, бирок жылмакай сан муундардын начар басымын, кычкылданууну, булганууну, жетишсиз кабатталууну, болттордун бошоңдошун же ылайыксыз каптоону жеңе албайт.
Эгерде Ra көрсөтүлгөн болсо, өлчөө багытын, кесүү чекитин же баалоо узундугун, ошондой эле талап каптоодон мурун же кийин колдонулаарын көрсөтүңүз.
Ra 0,8 микрометр же андан жука катмарларды кошумча жасалгалоо жана текшерүү чыгымдарын функционалдык далилдер актаганда гана колдонуңуз. Маанилүү муундар үчүн муундун дизайнын көрсөтүп, бүткөн туташуудагы каршылыкты текшериңиз.
Төмөнкү кеңири таралган каптоо тилкелери талкуу үчүн гана арналган, сунуштар же кызмат мөөнөтүн кепилдөө үчүн эмес:
| Каптоо жолу | Мүмкүн болгон RFQ талкуу тобу | Эмнени дагы эле аныктоо керек |
|---|---|---|
| Электро-калай | 5тен 15 микрометрге чейин | ASTM B545 же башка жөнгө салуучу спецификация, минималдуу жергиликтүү калыңдыгы, максималдуу топтолушу, тиешелүү болсо, кайра агып чыгуусу, адгезия жана маска зоналары |
| Инженердик никель | 5тен 15 микрометрге чейин | ASTM B689 же башка жөнгө салуучу спецификация, катмардын классы, маанилүү беттер, адгезия жана коррозияга болгон талап |
| Күмүш | 5тен 15 микрометрге чейин | ASTM B700 же башка жөнгө салуучу спецификация, минималдуу жергиликтүү калыңдык, кирдетүүгө каршы иштетүү, контакттык жумуш жана эскирүү цикли |
Каптоо температурасы, атмосфера, туташтыруу циклдери, грешкалоо, коррозия, ширетүүчүлүк жана контакттык дизайн каптоону аныктайт.
Номиналдык же орточо калыңдык сатып алуучу тарабынан белгиленген минималдуу жергиликтүү калыңдык менен бирдей эмес.
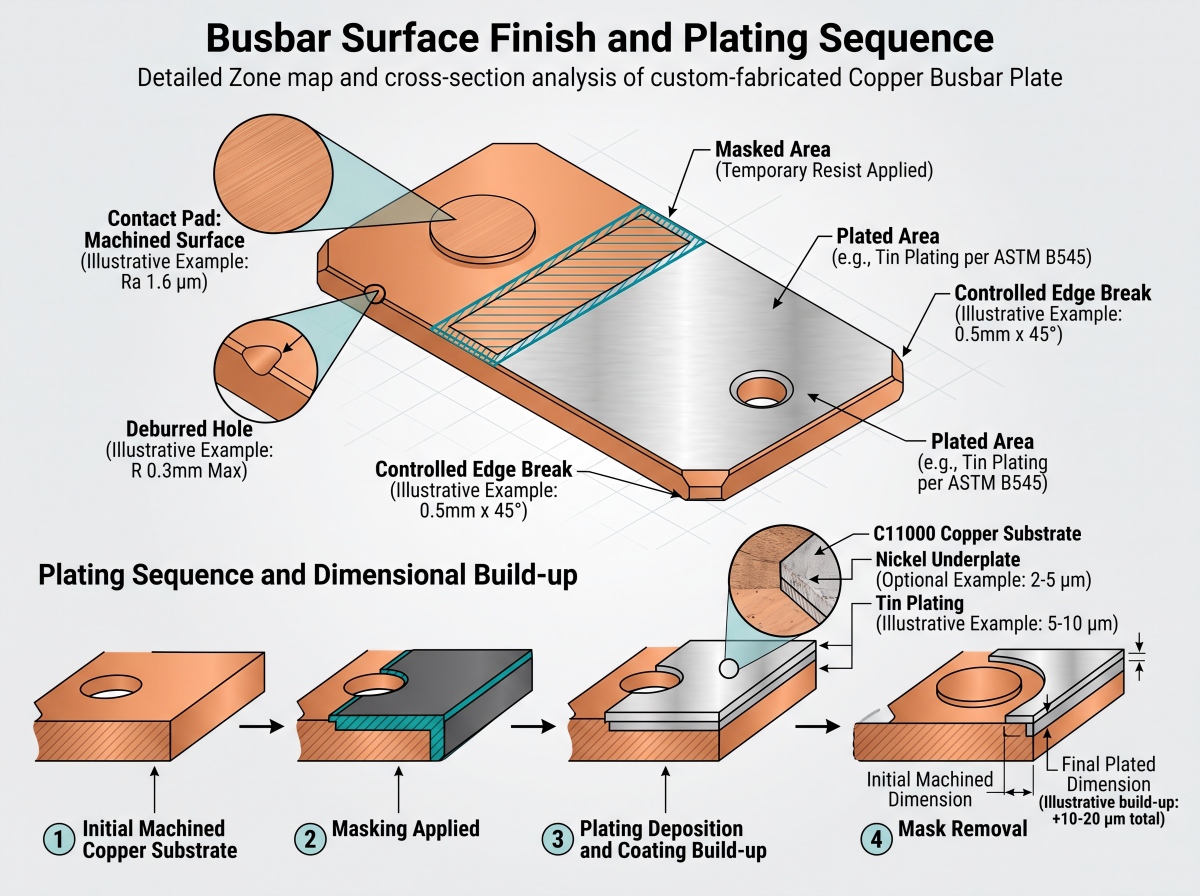
Каптоо чечими өлчөмдөрүн да өзгөртөт.
Эгерде ар бир карама-каршы бетке 10 микрометр чөксө, тышкы өлчөм теориялык жактан болжол менен 0,020 ммге өсөт.
Эгерде тешиктин дубалы толук айланасы боюнча радиалдык түрдө 10 микрометрди алса, анда тешиктин диаметри теориялык жактан болжол менен 0,020 ммге кичирейет.
Каптоолордун номиналдык же минималдуу калыңдыгы менен гана эмес, жергиликтүү катмарлардын уруксат берилген максималдуу чогулушу менен да салыштырып текшерүү керек.
Чыныгы электрокаптоо бөлүштүрүүсү бирдей эмес: четтери көбүрөөк курулушу мүмкүн, оюктары азыраак кабыл алышы мүмкүн, ал эми стеллаждардын же маскалардын жайгашкан жерлери жергиликтүү өзгөрүүлөрдү жаратат.
Ошондуктан чиймеде каптоодон мурун же кийин маанилүү өлчөмдөр колдонулабы же жокпу көрсөтүлүшү керек. Ошондой эле, ал олуттуу беттерди, минималдуу жергиликтүү калыңдыкты, маска чектерин жана тешиктердин дубалдарын жабуу керекпи же жокпу, аныкташы керек.
Каптоону тандоо үчүн, карап чыгыңызкалай, күмүш жана никель шина каптоо.
Калай, күмүш жана никель ар кандай интерфейс, коррозия, температура жана эскирүү көйгөйлөрүн чечет. Эч бирин жез өзөгүнүн өткөрүмдүүлүгүн автоматтык түрдө жакшыртуучу декоративдик жаңыртуу катары сыпаттоого болбойт.
Иштөө жана каптоо ырааттуулугун башкаруу
Практикалык баштоо ырааттуулугу төмөнкүдөй:
- Материалдын сапатын, калыңдыгын, температурасын жана баштапкы абалын текшериңиз.
- Маанилүү маалыматтар үчүн жетиштүү өлчөмдө бош жерди кесип алыңыз.
- Функционалдык маалыматтар базасын түзүңүз жана тешиктердин үлгүсүн, уячаларын жана жергиликтүү кадамдарды станокто иштетиңиз.
- Чиймеде бекитилген четтин шартын алып салып, колдонуңуз.
- Тандалган маршрут каптоодон мурун ийүүнү талап кылган жерлерде чийме менен бекитилген ийүүнү аягына чыгарыңыз, андан кийин жабыркаган геометрияны кайра текшериңиз.
- Жылтыраткыч кошулманы, муздатуучу суюктукту же желим калдыктарын калтырбай тетикти тазалаңыз.
- Көрсөтүлгөн беттерди маскалап, пластина менен жаап коюңуз.
- Акыркы өлчөмдөрдү, каптоону, беттин абалын жана электрдик мүнөздөмөлөрүн текшериңиз.
- Даяр болгон тетиктерди эскирүүнүн, кычкылдануунун жана деформациянын алдын алуу үчүн таңгактаңыз.
Каптагандан кийин иштетүү кесилген четтердеги, жиптердеги жана тийүүчү жерлериндеги жылаңач жезди ачыкка чыгарышы мүмкүн.
Каптагандан кийин ийилүү деформацияга жетиштүү ийкемдүүлүккө ээ болбогон катмарды жарака кетириши же суюлтушу мүмкүн. Каптагандан мурун ийилүү текчелерди жана калыңдыктын бөлүштүрүлүшүн татаалдаштырышы мүмкүн.
Универсалдуу ырааттуулук жок. Өндүрүшкө чейин чийме жана процесстин планы макулдашылышы керек.
Текшерүү чиймеге дал келиши керек
Материалдык сертификат материал жөнүндө маалыматты тастыктайт. Ал даяр тешик үлгүсүнүн чогултууга туура келерин далилдебейт.
Текшерүү планы чиймеге ылайык жасалышы жана ар бир маанилүү мүнөздөмөнү, ыкманы, жабдууну, үлгү алуу эрежесин жана отчеттуулук талабын аныкташы керек.
CMM менен өлчөнгөн прототип ар бир өндүрүш партиясы бирдей текшерүүдөн өтөт дегенди билдирбейт.
| Текшерүү пункту | Тиешелүү далил же ыкма | Негизги чектөө |
|---|---|---|
| Материалдын классы жана температурасы | MTC жылуулукка же участокко туташтырылган | Бүткөн өлчөмдөрдү тастыктабайт |
| Өткөргүчтүк | Макулдашылган каршылык же өткөрүмдүүлүк ыкмасы, мисалы, тиешелүү болгон жерде ASTM B193 же ASTM E1004 | Муундардын каршылыгын тастыктабайт |
| Жалпы калыңдыгы жана тегиздиги | Калибрленген калыңдык куралдары жана аныкталган колдоосу бар беттик пластина же CMM ыкмасы | Кысуу эркин абалдагы бурмалоону жашыра алат |
| Тешиктин диаметри | Шайман өлчөгүч, тешик өлчөгүч, көрүү системасы же CMM | Диаметр өзү эле позицияны далилдей албайт |
| Тешиктин чыныгы абалы жана кадамы | CMM же чийме маалыматтарына салыштырмалуу валидацияланган көрүү/арматура ыкмасы | Натыйжалар маалыматтарды симуляциялоого жана жабдуулардын абалына жараша болот |
| Беттин оройлугу | Аныкталган өлчөө багыты жана чекити бар калибрленген профилометр | Ra жалгыз электрдик байланыштын иштешин алдын ала айта албайт |
| Бургулоо жана четинин сынышы | Оптикалык өлчөө, салыштыргыч же макулдашылган визуалдык/тактилдик ыкма | "Курч бурчтар жок" деген сандык кабыл алуу критерийи эмес |
| Каптоо калыңдыгы | ASTM B568 стандартына ылайык XRF, тиешелүү болгон жерде, кесилиш же аныкталган маанилүү беттерде башка макулдашылган ыкма | Бир ыңгайлуу окуу башка жердеги жука жерлерди жашыра алат |
| Каптоо адгезиясы | ASTM B571 мүмкүн болгон шилтеме катары колдонулуп, макулдашылган сапаттык же сандык ыкма | Көрүү аркылуу өтүү гана начар даярдыкты же жергиликтүү бөлүнүүнү өткөрүп жибериши мүмкүн |
| Бүткөн бөлүктүн каршылык көрсөтүүсү | Белгиленген сыноо тогу жана турукташтырылган температурадагы көрсөтүлгөн зонд чекиттеринин ортосундагы төрт терминалдуу Кельвин өлчөө | Бул чогултулган муундун каршылык сыноосу эмес |
| Чогултулган муун каршылык | Чогултуудан кийинки төрт терминалдуу Кельвин өлчөө, көрсөтүлгөн жупташкан беттер, жабдыктар, шайбанын жайгашуусу, момент же алдын ала жүктөө, туруу абалы жана температурасы менен | Бош бөлүктүү өткөрүмдүүлүктөн чыгарууга болбойт |
Бир метрлик жезден жасалган тетик үчүн текшерүү температурасы маанилүү эмес. Тетиктин температурасын жазып алыңыз, зарыл болгон жерде турукташтырыңыз жана сатып алуучу менен жеткирүүчү жыйынтыктарды салыштырганда ошол эле шилтеме шартын колдонуңуз.
Жеткирүүчү деңгээлиндеги документтер жана буйрутма деңгээлиндеги жазуулар да бөлүнүшү керек.
Cymber Metal'sсапат сертификаттары жана текшерүү документтерикомпаниянын жана мүмкүнчүлүктөрдүн контекстин камсыз кылуу. Көп сандаган жөнөтүүлөр дагы эле сатып алуу буйрутмасында аныкталган белгилүү бир MTC, өлчөмдүү отчет, каптоо отчету, биринчи товардын жазуусу же үчүнчү тараптын текшерүүсүн талап кылат.
Бош жез шина пластинасы жөн гана ал коммутатордун жыйындысына кирет деп "IEC 61439 стандартына шайкеш келет" деп жазбаңыз.
IEC 61439 стандарты төмөнкү чыңалуудагы коммутатордук жана башкаруу түзүлүштөрүнүн жыйындыларын жана аларды текшерүүнү карайт. Шинанын компоненти чийме жана материалдык талаптарга жооп бериши керек, ал эми даяр жыйынды тиешелүү система деңгээлиндеги текшерүү үчүн жооптуу бойдон калат.
Жеткирүүчүнү тандоо: Процесстик далилдерди сураңыз
Жеткирүүчү жылмаланган жез сүрөттөрүн гана көрсөтпөстөн, маршрутту көзөмөлдөй алаарын далилдеши керек.
Көп сандаган буйрутма берүүдөн мурун төмөнкү суроолорду бериңиз:
- Цитатага кайсы материалдын формасы, сорту, стандарты жана температурасы кирет?
- Кайсы бөлүктөр тешилген, лазер менен кесилген, бургуланган, фрезерленген, ремделген же EDM менен иштетилет?
- Маалыматтар кантип аныкталат жана тешиктин чыныгы абалы кантип текшерилет?
- Каптоодон мурун же кийин өлчөмдөр кабыл алынабы, ийилүү жана түздөө?
- Кайсы операциялар субподряддык келишимге кирет жана ал жеткирүүчүлөр кантип көзөмөлдөнөт?
- Биринчи статьянын текшерүү отчету камтылганбы жана ар бир партия үчүн кандай мүнөздөмөлөр өлчөнөт?
- Чиймелерди кайра карап чыгуу, шаймандарды өзгөртүү жана процесстин четтөөлөрү кантип бекитилет?
- Экспорттук таңгактоо учурунда тийүүчү беттер, четтер жана узун пластиналар кантип корголот?
Cymber Metal компаниясынын коомдукжез жана алюминий жеткирүү чынжырынын кызматтарыбаракчасында мүмкүнчүлүк деңгээлинде материалдарды тандоо, иштетүүнү координациялоо, текшерүү жана жеткирүүнү колдоо сүрөттөлөт.
Коммерциялык баа дагы эле берилген чийменин так көлөмүн аныкташы керек.
Ар бир толеранттуулук суроосуна "эч кандай көйгөй жок" деп жооп берген жеткирүүчүдөн сак болуңуз.
Көзөмөлдөнгөн жооп башкача угулат: жеткирүүчү маалымат схемасын аныктайт, шайкеш келбеген чакырыктарды белгилейт, тешилген жана иштетилген элементтерди бөлүп көрсөтөт, текшерүүчү арматураны түшүндүрөт жана каптагандан кийин кайсы өлчөмдөр колдонулаарын сурайт.
Жалпы конуу баасы арзан баа сунушун көрсөтөт
Шинанын баасы жездин баасы жана бир нече бургуланган тешиктер эмес.
Бул моделди колдонуңуз:
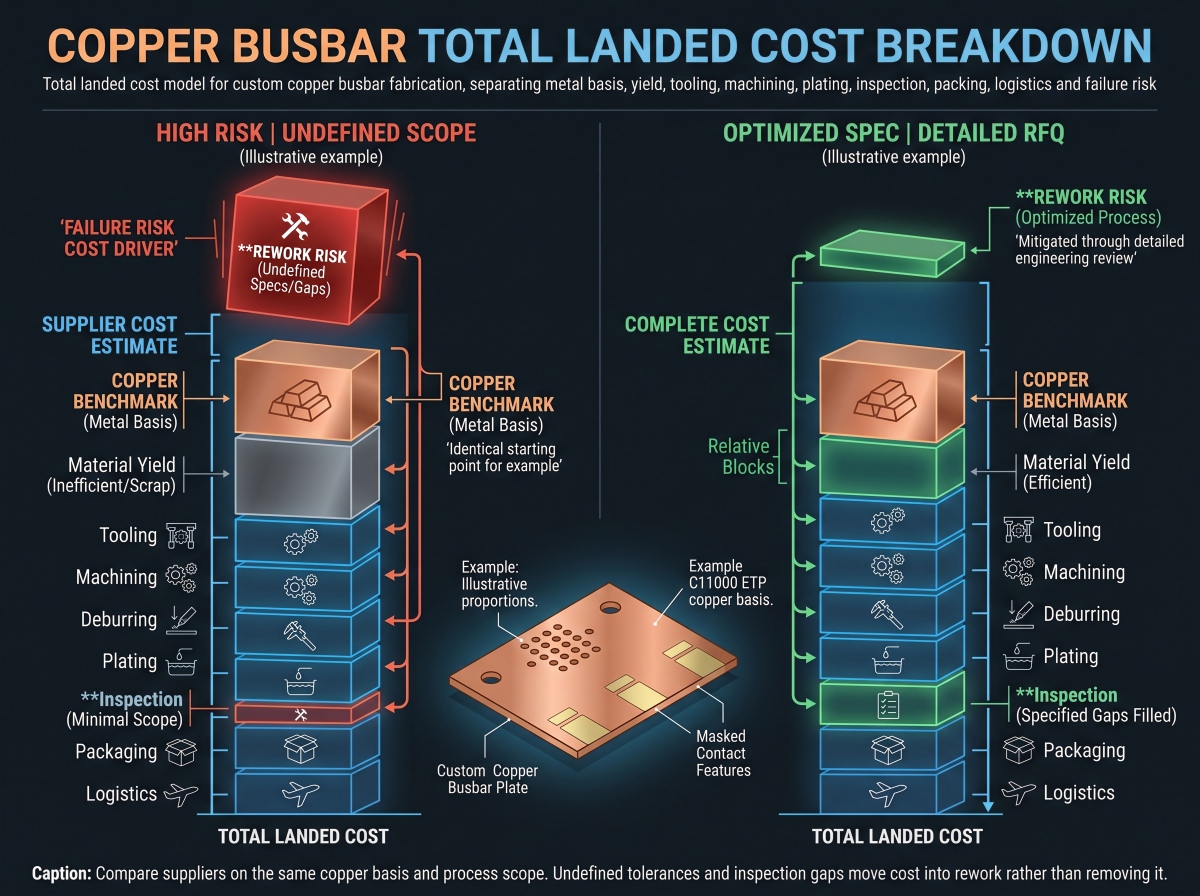
Жалпы жер баасы = металл негиз + сатылып алынган материалдын түшүмдүүлүгүнүн төмөндөшү + шаймандар + механикалык иштетүү + шланганы тазалоо жана тазалоо + каптоо + текшерүү + таңгактоо + жүк ташуу жана алым + кайра иштетүү тобокелдиги
Металл бөлүгүндө баалоо негизи көрсөтүлүшү керек.
Кытайдан алынган буйрутмалар үчүн, баа макулдашылган SMM жез эталонуна шилтеме бериши мүмкүн. Башка келишимдер LME же бекитилген жез базасын колдонушу мүмкүн.
Суроо-талапта шилтеме, котировка күнү же орточолоо мезгили, валюта, конвертациялык үстөк акы жана металлдын негизи бекитилгенби же буйрутма боюнча туураланганбы аныкталышы керек.
Эки сунушту тең бирдей металл логикасын колдонмоюнча салыштырбаңыз.
Түшүм бирдей көңүл бурууга татыктуу.
8 кг салмактагы бүткөрүлгөн тетик үчүн уячалардын боштуктарынан, кыйшык бурчтардан, четтеринин кошумча бөлүктөрүнөн, кысуучу өтмөктөрдөн жана колдонууга жараксыз калдыктардан улам 8 кг ашык сатылып алынган пластина талап кылынышы мүмкүн.
Жез калдыктары калыбына келтирүү наркын сактап калат, бирок металл сыныктары боюнча кредит машинанын иштөө убактысын, айланма капиталды, сорттоону же сатылып алынган материал менен калыбына келтирилген металл сыныктарынын наркынын ортосундагы айырманы жок кылбайт.
Курал-жарактар жана партиянын өлчөмү эң жакшы жолду өзгөртөт.
Сыноодон кийин өзгөрүшү мүмкүн болгон он прототиптик тетиктер үчүн атайын тешкич куралы туура эмес чечим болушу мүмкүн.
Эгерде жалпы тешиктер жана профилдер ишенимдүү түрдө тешилип, ал эми CNC менен иштетүүнү аныктоочу бөлүктөр гана жүргүзүлсө, 20 000 туруктуу тетикти толугу менен CNC менен иштетүү да ошондой эле ысырапкорчулукка алып келиши мүмкүн.
Текшерүүнүн да чыныгы баасы бар.
Ар бир косметикалык чети үчүн CMM отчетторун талап кылуу электр коркунучун азайтпастан убакытты талап кылат. Эки тешикти текшербей коюу чогултуунун ишин токтотушу мүмкүн.
Туура план маанилүү мүнөздөмөлөргө 100% текшерүүлөрдү же катуураак үлгү алууну топтойт жана туруктуу экинчилик мүнөздөмөлөр үчүн макулдашылган партия планын колдонот.
Бул жерде арзан баалардын кымбаттап кетиши байкалат.
Сатып алуучу тешиктердин аныкталбаган абалын жана алдын ала каптоо өлчөмдөрүн кабыл алуу менен конверсияга кеткен чыгымдардын бир аз бөлүгүн үнөмдөйт. Биринчи партия келет, M10 болттору айрым тешиктерге кирет, бирок толук үймөккө кирбейт, ал эми операторлор үлгүнү кол менен чоңойтот.
Азыр сатып алуучуда каптаманын бузулушу, четтеринин аралыгы көзөмөлдөнбөгөндүк, кошумча жумушчу күчү, панелдердин кечигиши жана тамыр себептеринин таза жазуусу жок.
Жез шина жасоодо эмнелерди кошуу керек? Суроо-талап боюнча
Ар бир жеткирүүчүгө бирдей даяр абалда баа коюу үчүн жетиштүү маалымат жөнөтүңүз:
- 2D PDF чиймеси, 3D модели жана чиймени кайра карап чыгуу
- Материалдык класс, продукт стандарты, темперамент жана минималдуу өткөрүмдүүлүк
- Баштапкы материалдын түрү: тарелка, барак, жалпак тилке же шина
- Жалпы өлчөмдөрү, калыңдыгына чыдамдуулугу, түздүгү жана тегиздиги
- А, В жана С маалыматтарынын аныктамалары
- Тешиктердин критикалык диаметрлери, чыныгы абалы, кадамы, оюктары, жиптери, каршы раковиналары жана каршы тешиктери
- Жалпы профиль толеранттуулугу жана чогултууга карата маанилүү өлчөмдөр
- Бурулоонун багыты, максималдуу бурулуш, четтин үзүлүшү, фаска же радиус
- Контакттык тактанын оройлугу, тегиздиги, тазалыгы жана коргоо талаптары
- Жылаңач, калай, күмүш же никель бетинин абалы
- Каптоо процесси, минималдуу жергиликтүү калыңдыгы, олуттуу беттер жана маскалоо зоналары
- Критикалык өлчөмдөр каптоодон жана ийүүдөн мурун же кийин колдонулат деген билдирүү
- Саны, прототиптин саны, биринчи буюмга болгон талап жана жылдык колдонуу
- MTC, өткөрүмдүүлүк, өлчөмдүү жана каптоо отчеттору
- Сыноо орнотмосу аныкталган, даяр бөлүктөрдүн каршылык көрсөтүү отчету жана/же чогултулган муундардын каршылык көрсөтүү отчету
- Үлгү алуу планы, үчүнчү тараптын текшерүүсү жана өзгөрүүлөрдү көзөмөлдөө талаптары
- Таңгактоо, бара турган өлкө, Инкотерм жана талап кылынган келүү күнү
Жеткирүүчүдөн чогултуу шарттарын жашырбаңыз, анан баа сунушта алардын камтылышын күтпөңүз.
Жупташтыруучу чиймени же жок дегенде ар бир маанилүү интерфейстин айланасындагы болтту, терминалды, корпусту жана изоляциялык катмарды бөлүшүңүз.
Долбоорго тиешелүү кароо үчүн,Шина тилкесинин суроо-талабы боюнча Cymber Metal компаниясына кайрылыңызчийме, класс, маанилүү өзгөчөлүктөр, беттик иштетүү, саны жана текшерүү талаптары менен.
Учурдагы материалдардын болушу, иштетүү мүмкүнчүлүгү, буйрутманын саны жана жеткирүү графиги веб-сайт баракчасынан алынган деп болжолдоонун ордуна, чыныгы спецификацияга ылайык тастыкталышы керек.
Жыйынтык
Биринчи тешик бургулана электе, шиналардын сапаты аныкталат.
Жездин туура маркасын жана материалдын формасын тандаңыз. Функционалдык беттерден маалыматтарын белгилеңиз. Тешиктердин жайгашкан жерин, диаметрин гана эмес, көзөмөлдөңүз. Контакттуу беттерди косметикалык беттерден бөлүңүз. Чыдамдуулук бюджетине каптоону жана жылуулук менен кеңейүүнү кошуңуз. Андан кийин текшерүү ыкмасын чиймеге дал келтириңиз.
Кымбат жеткирүүчү ар дайым эле бирдик баасы жогору болгон жеткирүүчү боло бербейт.
Көбүнчө материалдын түшүмүн, акыркы өлчөмдөрүн, маанилүү текшерүүнү жана таңгактоону баадан тышкары калтырган адам, андан кийин ал чыгымдарды кайра иштетүү жана кечиктирүү катары артка кайтарат.
Көп берилүүчү суроолор
Универсалдуу шина сымал толеранттуулук жок.
Функционалдык иерархияны колдонуңуз: тешиктерди, контакттык интерфейстерди жана жупташуу кадамдарын аныктоо үчүн катаал көзөмөл; тышкы профилдер жана тазалоо өзгөчөлүктөрү үчүн процесске шайкеш келген жалпы жол берилгендиктер.
Пластинанын өлчөмү, калыңдыгы, температурасы, иштетүү жолу, каптоо жана өлчөө абалы анын ишке ашыруу мүмкүнчүлүгүнө таасир этет. Ар бир өлчөмгө +/- 0,05 мм колдонуунун ордуна, толук чиймени процесске тиешелүү кароого жөнөтүңүз.
Тешиктин диаметрин, функционалдык маалыматтарга карата чыныгы абалын, жантайыңкылыгын, четки аралыкты жана ар кандай каршы раковинаны же каршы тешикти өзүнчө аныктаңыз.
Диаметри өзү эле бекиткичтин жеке тешикке кире аларын далилдейт. Ал терминал, корпус же толук чогултуу үймөгү менен тегизделгенин далилдебейт.
Кабыл алуу өлчөмдөрү каптоодон мурун же кийин колдонулаарын көрсөтүңүз.
Автоматтык түрдө эмес.
Тешүү туруктуу, көп көлөмдүү үлгүлөр үчүн үнөмдүү жана кайталануучу болушу мүмкүн, бирок шаймандын эскириши, оодарылып кетиши, конус жана бүктөлүп ...
CNC бургулоо же фрезерлөө ийкемдүү жана көп учурда аралаш функциялар же маанилүү тешик үлгүлөрү үчүн жакшыраак, бирок ал цикл убактысын көбөйтөт.
Гибриддик маршрут жалпы тешиктерди жана CNC менен гана жайгашкан жерди аныктоочу функцияларды жасай алат.
Ооба.
Эгерде калыңдыгы t болгон каптоо тешиктин бүт дубалына бирдей жаап калса, анда тешиктин диаметри теориялык жактан болжол менен 2 т кыскарышы мүмкүн, ал эми тышкы өлчөмү болжол менен 2 т чоңоюшу мүмкүн.
Гальваникалык каптоо менен каптоонун чыныгы бөлүштүрүлүшү геометрияга, токтун тыгыздыгына, маскировкалоого жана ыргытуу күчүнө жараша өзгөрөт. Критикалык өлчөмдөрдө каптоонун акыркы абалы жана өлчөө жерлери көрсөтүлүшү керек.
Эч бир Ra мааниси аз каршылык көрсөтүүчү муунга кепилдик бербейт.
Талапка жооп берген, татаалыраак иштетилген контакттык төшөк үчүн максималдуу Ra 1,6 микрометр же жалпы иштетилген төшөк үчүн максималдуу Ra 3,2 микрометр альтернативдүү RFQ баштапкы чектөөлөрү катары кызмат кыла алат.
Чектөө каптоодон мурун же кийин колдонулабы же жокпу, көрсөтүңүз. Эгерде жогорку жана төмөнкү чек функционалдык жактан талап кылынбаса, кабыл алуу тилкеси катары 1,6дан 3,2 микрометрге чейин көрсөтпөңүз.
Акыркы талап ошондой эле тегиздикке, каптоого, тазалыкка, байланыш басымына, болт системасына, кабатталууга, температурага жана валидация ыкмасына жараша болот.
Маалымат базасын, таяныч абалын, эркин же чектелген абалын, текшерүү ыкмасын жана шилтеме температурасын көрсөтүңүз.
Ичке же узун жез плиталар кысылганда жалпак көрүнүшү мүмкүн жана коё берилгенден кийин жаа калыбына келет.
Эгерде чогултуу пластинаны атайылап кармап турса, анда ал бекиткичтин шартын чиймеде аныктаңыз. Болбосо, макулдашылган беттик пластина же CMM орнотуусу менен эркин абалда кабыл алууну талап кылыңыз.
Экөө тең жалпысынан жакшыраак эмес.
C11000 жогорку өткөрүмдүүлүктөгү электр компоненттери үчүн кеңири колдонулат. C10200 кычкылтексиз жез болуп саналат жана кычкылтек менен байланышкан иштетүү же тейлөө жүрүм-туруму маанилүү болгон учурларда колдонулушу мүмкүн.
Колдонулуучу материалдын стандартын, температурасын, өткөрүмдүүлүгүн, бириктирүү жолун, калыптоо талабын, атмосфераны жана сертификатты салыштырыңыз.
Колдонмо колдонбогон баа артыкчылыгы үчүн акча төлөбөңүз.
Жок.
MTC байланышкан жылуулук же партия үчүн материалдын сапатын, курамын, температурасын же башка билдирилген касиеттерин колдойт.
Ал тешиктердин абалын, тегиздигин, бүктөлүп калганын, оройлугун, каптоо калыңдыгын же чогултуунун тууралыгын далилдебейт.
Көп сандаган буйрутмалар үчүн биринчи товардын шар түрүндөгү отчету, өлчөмдүү текшерүү, каптоо жазуулары, көзөмөлдөө мүмкүнчүлүгү жана көрсөтүлгөн жерде акыркы электрдик сыноо талап кылынышы мүмкүн.
MTCден, чиймени кайра карап чыгуудан, биринчи макаланын же өлчөмдүү отчеттон, критикалык тешиктин жана тегиздиктин жыйынтыктарынан, каптоо сертификатынан жана жергиликтүү калыңдыктын көрсөткүчтөрүнөн, зарыл болгон жерде өткөрүмдүүлүк отчетунан, критикалык муундар үчүн акыркы каршылык маалыматтарынан, четтөөлөрдү бекитүүдөн жана партиянын изин табуу мүмкүнчүлүгүнөн сураңыз.
Бааны аныктоодон мурун так пакет макулдашылышы керек, анткени текшерүү көлөмү баага да, жеткирүү убактысына да таасир этет.
Жалпы кондуруу баасына макулдашылган жездин негизи, сатылып алынган материалдын чыгышы, шаймандар, механикалык иштетүү, шыбактарды тазалоо, тазалоо, каптоо, текшерүү, таңгактоо, жүк ташуу, бажы жана кайра иштетүү тобокелдиги кирет.
Бир эле металлдын баасын аныктоо формуласы жана даярдалган колому боюнча жеткирүүчүлөрдү салыштырып көрүңүз.
Арзан конвертациялоо баасы акыркы капталган өлчөмдөрдү, сын көзөнөктөрдү текшерүүнү, материалдын калдыктарынын логикасын же бурмалоону алдын алган таңгакты кошпогондо, адаштыруучу болушу мүмкүн.
Жарыяланган убактысы: 2026-жылдын 14-августу